


Schmelzklebstoff für die Holzbearbeitung ist ein zu 100 % fester Thermoplast: Sie erhitzen ihn, bis er fließt, drücken ihn zwischen zwei Holzoberflächen und lassen ihn abkühlen, bis er wieder erstarrt. Da nichts verdunsten muss, entsteht in Sekundenschnelle eine grifffeste Verbindung, statt der zwanzig bis sechzig Minuten, die ein PVA- oder Harnstoff-Formaldehyd-Kleber unter Klemmdruck benötigt.
Die kurze Antwort vor dem Detail: Für Innenmöbel, Kantenanleimungen und Furniere auf hitzeempfindlichen Untergründen ist ein EVA-basierter Schmelzklebstoff normalerweise das günstigste Produkt, das seine Aufgabe ordnungsgemäß erfüllt. Steigen Sie auf ein PA-basiertes Produkt um, wenn das verklebte Teil im Betrieb etwa 70–100 °C überstehen muss. Wählen Sie eine PES- oder TPU-Folie oder -Bahn, wenn die Klebefuge dünn, gleichmäßig und trocken sein muss, wie dies bei Furnieren, Laminat, Wabenplatten und profilummantelten Profilen der Fall ist.
Was folgt, ist, wie sich die Polymerfamilien unterscheiden, wo jede einzelne in eine Holzbearbeitungslinie gehört, welche Prozesseinstellungen darüber entscheiden, ob die Bindung hält, und wie man die Fehler diagnostiziert, die tatsächlich in der Werkstatt auftauchen.
Was Schmelzklebstoff für die Holzbearbeitung wirklich ist
Bei der Holzbearbeitung handelt es sich bei Schmelzklebstoffen nicht um ein einzelnes Produkt, sondern um eine Familie, die durch die Art und Weise definiert wird, wie sie geliefert werden: als geschmolzene Raupe, beschichtete Folie oder Vliesstoffbahn.
Alle drei haben die gleiche Physik. Das Polymer ist bei Raumtemperatur fest, erweicht an seinem Erweichungspunkt zu einer klebrigen Flüssigkeit, benetzt die Holzoberfläche unter leichtem Druck und wird beim Abkühlen wieder fest. Da es sich um einen rein physikalischen Vorgang handelt, bleibt die Verbindung durch Hitze wieder lösbar, was für die Neupositionierung von Furnieren und für Reparaturarbeiten praktisch ist, aber auch dazu führt, dass die Verbindung kriecht, wenn sie kontinuierlich oberhalb ihres Erweichungsbereichs gehalten wird.
Granulat und Perlen gelangen in eine Heißschmelzpistole oder eine Kantenanleimmaschine, wo der Klebstoff in einem Behälter geschmolzen und als Raupe oder als dünne, mit einer Walze aufgetragene Schicht aufgetragen wird. Folien und Bahnen werden als vorgeformte Folien geliefert, die zwischen die beiden Substrate gelegt und in einer Membranpresse, einem Rollenlaminator oder einer beheizten Plattenpresse aktiviert werden. Dieser Unterschied ist sowohl kommerzieller als auch technischer Natur: Der geschmolzene Auftrag ist bei der Möbelmontage schnell und kostengünstig, während Folie und Bahn ein kontrolliertes, gleichmäßiges Beschichtungsgewicht liefern, das ein Raupenauftragsgerät einfach nicht erreichen kann.
Eine Grenze verdient es, klar angegeben zu werden. Schmelzklebstoffe eignen sich hervorragend zum Kantenanleimen, Laminieren, Furnieren und für nicht-strukturelle Montage. Sie sind kein Ersatz für einen Strukturklebstoff in einer tragenden Verbindung, wo ein starrer Vernetzungsklebstoff oder ein mechanisches Befestigungselement die richtige Lösung ist.
Heißschmelz im Vergleich zu PVA, Epoxid und Harnstoff-Formaldehyd
Der ehrliche Vergleich ist kurz: Hotmelt gewinnt bei der Liniengeschwindigkeit und der Sauberkeit des Trockenprozesses, PVA gewinnt bei den Kosten pro Verbindung, wenn die Klemmzeit erschwinglich ist, und Epoxidharz oder Harnstoff-Formaldehyd gewinnen, wenn Struktur und Feuchtigkeitsbeständigkeit dominieren.
Geschäfte wechseln den Klebstoff selten aus einem einzigen Grund. Bei der Entscheidung kommt es in der Regel darauf an, wie schnell sich die Teile bewegen müssen, wie viel Stellfläche die Klemmen beanspruchen und welchen Belastungen das fertige Teil im Laufe seiner Lebensdauer ausgesetzt ist.
| Eigentum | Schmelzklebstoff (EVA / PA) | PVA | Epoxidharz | Harnstoff-Formaldehyd |
|---|---|---|---|---|
| Zeit einstellen oder drücken | 5-60 Sekunden | 20-60 Minuten eingespannt | 1-24 Stunden | 15-45 Minuten |
| Träger | 100 % Feststoffe, lösungsmittelfrei | Auf Wasserbasis | Zweikomponentig, lösungsmittelfrei | Auf Wasserbasis |
| Spannen | Erst Druck, dann loslassen | Klammern oder drücken | Klammern, lange Aushärtung | Presse, hoher Spanndruck |
| Hitzebeständigkeit | EVA bis etwa 60 °C, PA über 100 °C | Niedrig | Hoch | Mäßig bis hoch |
| Lückenfüllung | Arm, braucht Kontakt | Mäßig | Gut | Arm |
| Feuchtigkeit und Verwendung im Freien | Arm unless a specific grade is chosen | Arm | Gut | Mäßig |
| Typische Tätigkeit in der Holzbearbeitung | Kantenanleimen, Furnieren, Laminieren, schnelle Montage | Dübel, Schrankmontage | Reparatur, Exterieur, Struktur | Paneelprodukte, Innentüren |
Auswahl der Chemie: EVA, PA, PES und TPU
Die Chemie und nicht die Marke entscheidet darüber, wie sich ein Schmelzklebstoff in einer Holzbearbeitungslinie verhält: EVA für Kosten und eine niedrige Aktivierungstemperatur, PA für Hitze- und Kriechfestigkeit, PES für dünne Trockenfilme mit guter Wärmeleistung und TPU für Elastizität auf gebogenen oder flexiblen Laminaten.
Vier Polymerfamilien decken nahezu jede Holzbearbeitungsanwendung ab und jede hat ein Temperaturfenster, das beim Verfassen des Prozessblatts nicht außer Acht gelassen werden sollte.
| Polymer | Erweichungsbereich | Stärke | Typische Verwendung in der Holzbearbeitung | Haupteinschränkung |
|---|---|---|---|---|
| EVA | Ca. 70–95 °C | Mäßig | Kantenanleimen, Membrankaschierung, Generalmontage | Kriecht im Dauerbetrieb über etwa 60 °C |
| PA | Ca. 110-140 °C | Hoch | Kantenanleimen für Küchen und warme Umgebungen, Möbel mit erhöhter Betriebstemperatur | Hocher application temperature can scorch thin veneer on long dwell |
| PES | Ca. 110-130 °C | Hoch | Furnier- und Plattenfolien, Verklebung mit Schaumstoffen und Textilien im Möbelbereich | Erfordert gleichmäßigen Druck und flache, saubere Oberflächen |
| TPU | Ca. 90-120 °C | Hoch, flexible | Gebogene Laminate, elastische Folien, flexible Substrate | Feuchtigkeitsempfindlich, muss trocken gelagert werden |
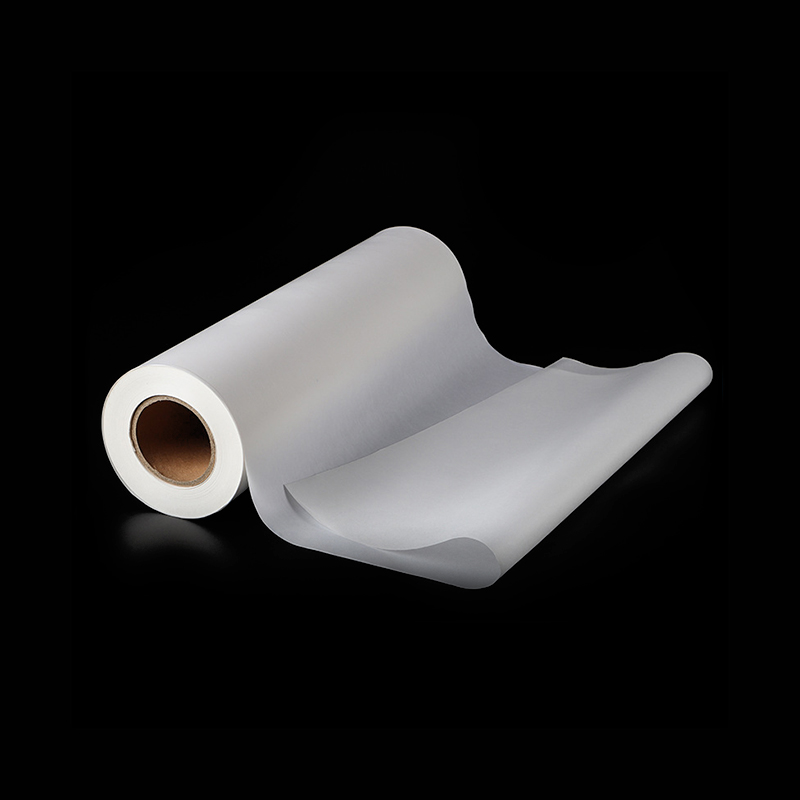
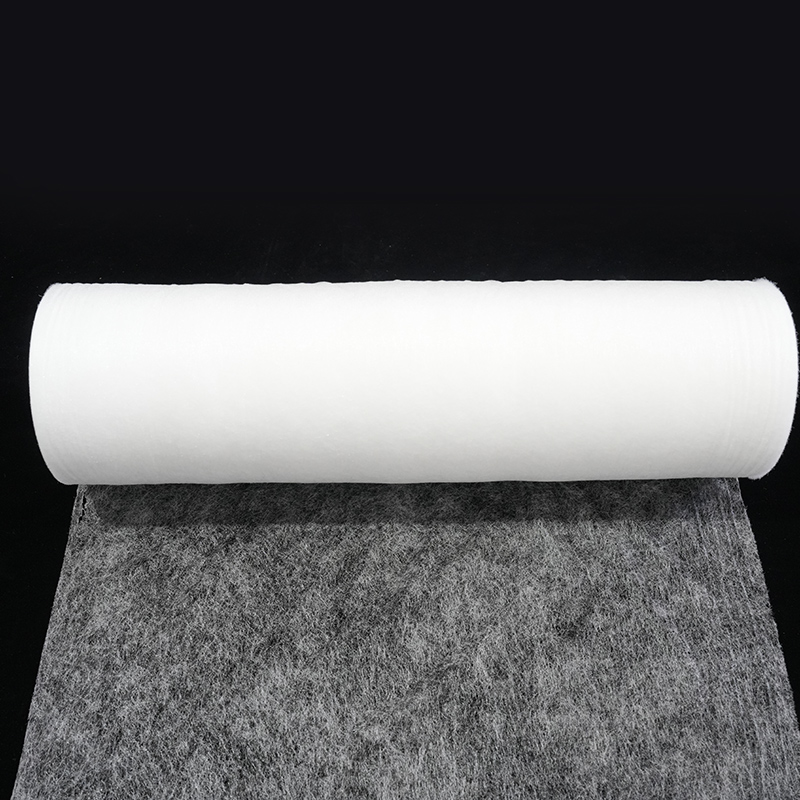
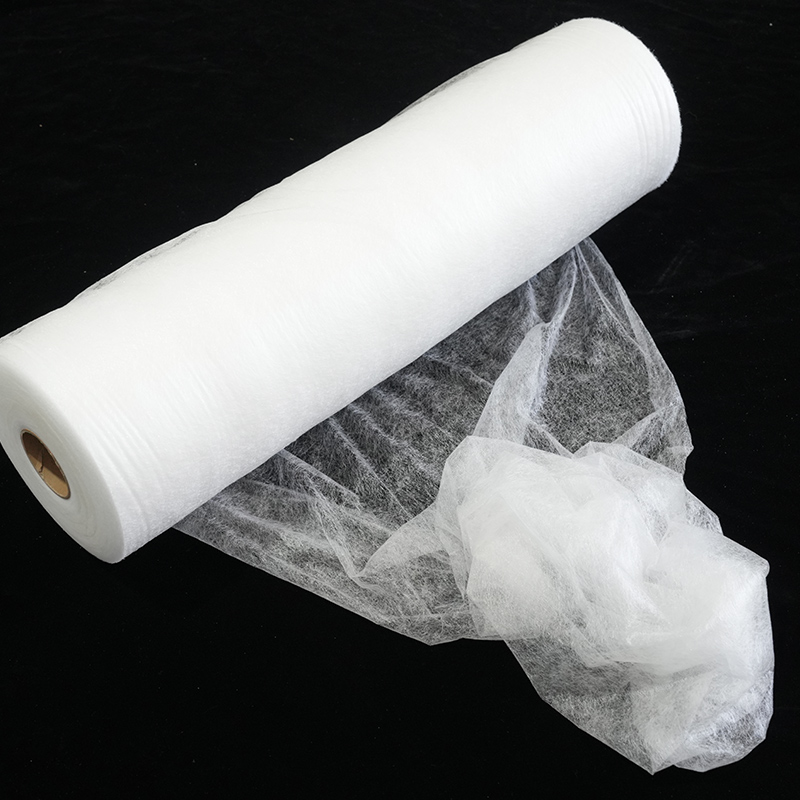
Wenn Ihre Linie wärmeempfindliche Furniere, Dekorpapier oder dünne Laminate verarbeitet, ist eine EVA-Bahn mit niedriger Temperatur, die als ganze Mutterrolle geliefert und auf Ihre Arbeitsbreite geschnitten wird, in der Regel der wirtschaftlichste Ausgangspunkt, da Sie damit unterhalb der Temperatur laminieren können, bei der sich das Obermaterial verfärbt oder wellt.
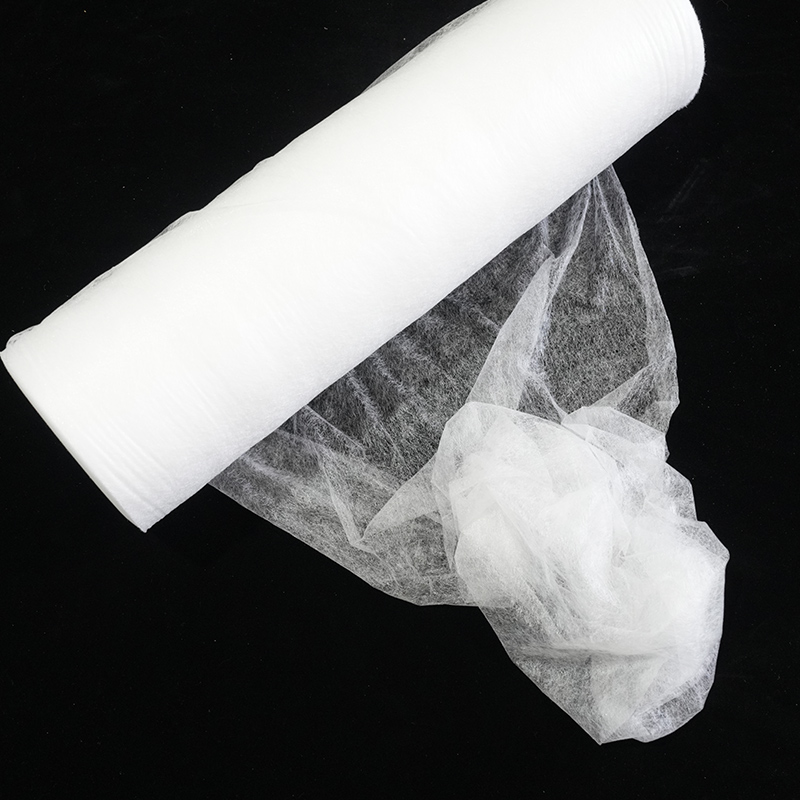 Niedertemperatur-EVA-Heißschmelzklebebahn-Mutterrolle Mutterrollen-EVA-Schmelzklebstoffbahn zum Verkleben von wärmeempfindlichen Furnieren, Dekorpapieren und dünnen Laminaten bei kontinuierlichen Laminieranlagen bei niedrigen Temperaturen. Produkt anzeigen →
Wo Schmelzklebstoff in eine Holzbearbeitungswerkstatt passt
Schmelzklebstoff findet seinen Platz in fünf Holzbearbeitungsvorgängen: Kantenanleimen, Flachlaminieren und Furnieren, Profilumwickeln, schnelle Untermontage sowie Reparatur oder Nacharbeit.
- Kantenanleimen. Dies ist die Verwendung mit dem höchsten Volumen. Das Band und die Plattenkante werden durch eine geschmolzene Raupe oder eine vorbeschichtete Schicht verbunden, und das Teil kann direkt nach der Andruckrolle besäumt und abgezogen werden, ohne dass dazwischen eine Spannstation erforderlich ist.
- Flachkaschierung und Furnierung. Zwischen die Platte und das Furnier, Dekorpapier oder die Folie wird eine Folie oder Bahn gelegt, die dann in einer Membranpresse oder einem Rollenlaminator unter Hitze und Druck aktiviert wird. Durch die trockene Klebelinie dringt kein Wasser in das Furnier ein, so dass die Oberfläche nicht aufquillt oder Maserungen hervorruft.
- Profilumhüllung. Folien und Bahnen passen sich beim Erhitzen an gebogene MDF- und Aluminiumprofile an, was für Möbelteile geeignet ist, die eine Flachpresse nicht erreichen kann.
- Schnelle Untermontage. Dübel, Gehrungen und Rahmen können innerhalb von Sekunden bearbeitet werden, was die Zeit verkürzt, in der ein Korpus eine Schablone einnimmt, und die laufenden Arbeiten reduziert.
- Reparatur und Nacharbeit. Da das Polymer thermoplastisch ist, kann eine angehobene Kante oder ein neu positionierter Furnierfleck mit einem heißen Bügeleisen reaktiviert werden, anstatt ihn abzukratzen.
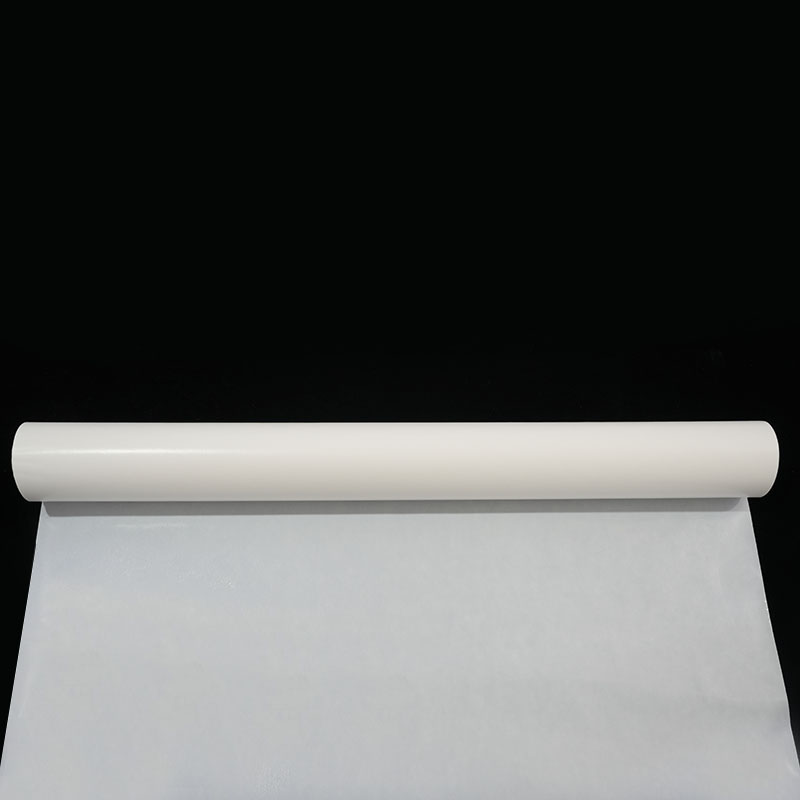
Für die Furnier- und Flachkaschierung ist eine PES-Folie mit Trägerpapier eine praktische Wahl: Der Papierträger verhindert, dass die Folie auf der Rolle verklebt, und die Folie schmilzt bei erhöhter Presstemperatur schnell und sorgt für eine saubere, dünne, lösungsmittelfreie beidseitige Verklebung auf Holzwerkstoffplatten.
 PES-Schmelzklebefolie mit Trägerpapier Trägerpapier-PES-Folie für Furnier- und Flachkaschierungen, die beim Verpressen bei erhöhter Temperatur eine saubere, dünne, lösungsmittelfreie beidseitige Verklebung von Holzwerkstoffplatten ermöglicht. Produkt anzeigen →
Prozesseinstellungen, die über die Bondqualität entscheiden
Die Bindungsqualität bei der Holzbearbeitung wird durch fünf Variablen bestimmt, die Sie steuern: Untergrundtemperatur, Klebstofftemperatur, offene Zeit, Schichtgewicht und Druck, wobei hinter allen Faktoren der Feuchtigkeitsgehalt des Holzes steht.
Die Substrattemperatur ist wichtiger als die meisten Bediener erwarten. Kaltes Holz kühlt eine dünne Kleberaupe fast augenblicklich ab: Unter etwa 15 °C verkürzt sich die offene Zeit und der Kleber legt sich ab, bevor die zweite Fläche erreicht wird. Teile im Winter bei 18–25 °C aufzubewahren, ist oft die günstigste verfügbare Qualitätsverbesserung.
Die Klebstofftemperatur sollte innerhalb des Fensters des Lieferanten liegen und innerhalb von etwa ±5 °C von dessen Mitte. Wenn das Material heißer läuft, um den Fluss zu verbessern, wird die Oxidation beschleunigt, was sich einige Wochen später in einer Verdunkelung, einem verbrannten Geruch und einem messbaren Verlust der Klebkraft bemerkbar macht.
Die offene Zeit muss länger sein als die tatsächliche Montagezeit, nicht die ideale. Wenn eine Platte vom Applikator zur Presse transportiert werden muss, messen Sie diesen Weg und vergleichen Sie ihn mit der veröffentlichten offenen Zeit. Passen Sie dann das Beschichtungsgewicht an oder wählen Sie eine Sorte mit längerer offener Zeit.
Das Beschichtungsgewicht wird bei Folien und Bahnen in Gramm pro Quadratmeter angegeben. Zu wenig führt zu einer ausgehungerten, glänzenden Linie, die bei geringer Belastung versagt. Zu viel führt zum Herausdrücken, einer schwammigen Klebelinie und sichtbarem Kleber auf der fertigen Fläche. Druck und Verweilzeit sollten gerade ausreichen, um beide Oberflächen gleichmäßig zu benetzen. Stellen Sie daher sicher, dass der Walzenspalt parallel ist und die Walzen gerade sind die Faktoren, die die Bindungsstärke beeinflussen Normalerweise sind sie mechanisch, bevor sie chemisch sind.
Holzfeuchte und Oberflächenbeschaffenheit schließen den Kreislauf. Im Ofen getrockneter Stoff mit einem Feuchtigkeitsgehalt von 6–8 % verhält sich vorhersehbar, während nasser oder grüner Stoff an der Bindungslinie in Dampf übergeht. Staubige, ölige oder harzreiche tropische Arten benötigen frischen Sand und manchmal eine Grundierung, und lose Fasern an einer MDF-Kante lösen sich mit dem Band.
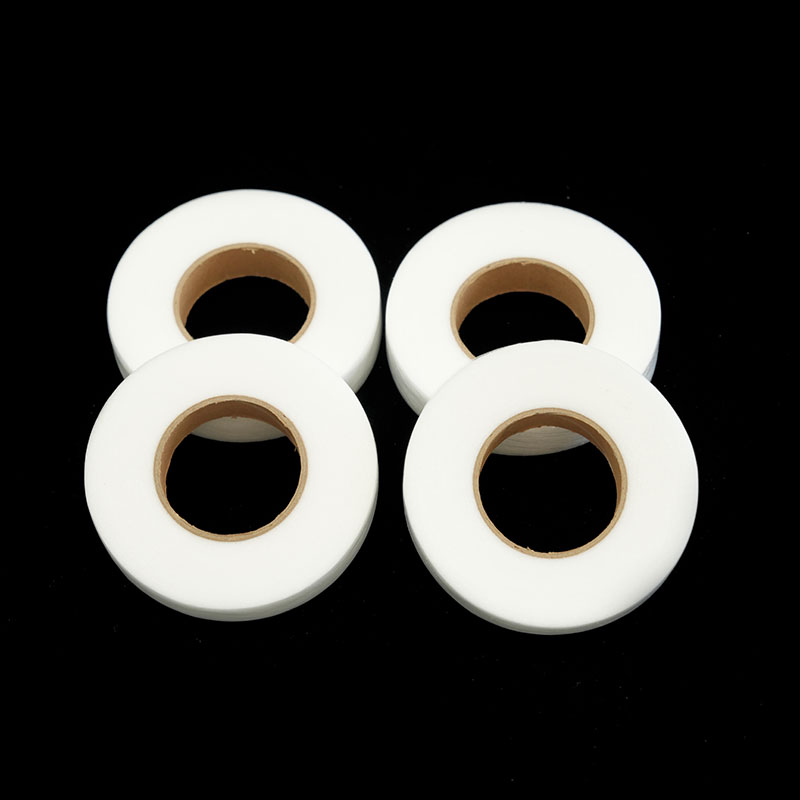 Maßgeschneiderte PA-Polyamid-Schmelzklebstoffbahn Maßgeschneiderte selbstklebende Netzfolie aus Polyamid für die Verklebung von Bekleidung, Schuhen, Automobilen und Möbeln, mit einstellbarer Aktivierungstemperatur, Flächengewicht, Netzmuster und Rollenbreite. Produkt anzeigen →
Häufige Probleme und wie man sie behebt
Die meisten Fehler bei Schmelzklebstoffen in der Holzbearbeitung lassen sich in fünf Muster einteilen, und jedes davon hat eine mechanische oder thermische Ursache und ist kein Geheimnis in der Formulierung.
| Symptom | Höchstwahrscheinlich Ursache | Praktische Lösung |
|---|---|---|
| Bond springt nach dem Abkühlen auf | Untergrund zu kalt oder offene Zeit überschritten | Teile auf 18-25 °C erwärmen, Transferstrecke verkürzen, Schichtgewicht erhöhen |
| Bespannen und Spinnennetzen | Schmelzetemperatur zu hoch, Düse oder Walze zu weit vom Untergrund entfernt | Reduzieren Sie die Schmelzetemperatur in Schritten von 5 °C, schließen Sie die Lücke und überprüfen Sie die Trenngrenze |
| Ausgehungerte, glänzende Klebelinie | Zu hoher Druck drückt den Klebstoff heraus oder das Schichtgewicht ist zu gering | Reduzieren Sie den Walzen- oder Pressdruck, überprüfen Sie das Schichtgewicht und das Flächengewicht der Folie |
| Ausfall nach Monaten in einem warmen Raum | EVA kriecht über seinen Erweichungsbereich hinaus | Wechseln Sie für diese Komponente zu PA, PES oder einem höher erweichenden Typ |
| Blasen, Blasen oder Schaumbildung | Feuchtigkeit im Furnier oder Paneel oder eingeschlossene Luft am Walzenspalt | Trocknen Sie die Brühe auf einen Feuchtigkeitsgehalt von 6–8 %, verlangsamen Sie den Walzenspalt und führen Sie eine kurze Vorwärmephase durch |
Häufig gestellte Fragen
Ist Schmelzklebstoff stark genug für die Holzbearbeitung?
Ja für Kantenanleimung, Laminierung, Furnierung und nichttragende Montage, aber nein für eine tragende Strukturfuge. Eine korrekt ausgehärtete Schmelzklebstoffverbindung auf einer sauberen, trockenen Holzoberfläche hält Scher- und Schälvorgängen unter normalen Möbelbelastungen gut stand; Was es nicht verträgt, ist anhaltende Hitze, anhaltende Schälbelastung oder eine unzureichende Klebefuge. Wenn die Verbindung einer strukturellen Belastung ausgesetzt ist, verwenden Sie stattdessen einen starren Vernetzungsklebstoff oder ein mechanisches Befestigungselement.
Kann Schmelzklebstoff im Außenbereich verwendet werden?
Standard-EVA-Typen sind nicht für eine dauerhafte Außenbewitterung geeignet. Feuchtigkeit, UV-Strahlung und sommerliche Oberflächentemperaturen oberhalb des Erweichungsbereichs führen zu Kriechen und schließlich zum Versagen der Verbindung. Für den Einsatz im Freien oder in feuchten Umgebungen sind eine leistungsfähigere Chemie und eine feuchtigkeitsbeständige Spezifikation erforderlich, außerdem sollte die Verbindung durch Design, Farbe oder eine mechanische Befestigung geschützt werden.
Was ist der Unterschied zwischen Hotmelt-Folie und Hotmelt-Granulat?
Das Granulat wird in der Maschine geschmolzen und als Raupe oder Walzenauftrag aufgetragen; Die Folie wird auf eine kontrollierte Dicke vorbeschichtet und einfach zwischen die Substrate gelegt. Granulat kostet weniger pro Kilogramm und eignet sich für das Kantenanleimen mit hoher Geschwindigkeit, während Folie eine gleichmäßige Trockenklebelinie ohne sichtbares Herausdrücken des Klebers ergibt, weshalb sie auf Furnier und dünnen dekorativen Oberflächen bevorzugt wird.
Wie viel Kleber braucht eine Holzklebung eigentlich?
Genug, um beide Oberflächen vollständig zu benetzen, ohne die Linie auszutrocknen, und nicht mehr. Zu viel Kleber ist ein weitaus häufigerer Fehler als zu wenig, denn der Überschuss kann nirgendwo hingehen und wird zum Herausdrücken, zu einer schwammigen Schicht oder zu einer sichtbaren Klebefuge. Das Ziel ist ein dünner, durchgehender, leicht durchscheinender Film über den gesamten Gelenkbereich. Fragen Sie Ihren Lieferanten nach einem empfohlenen Schichtgewicht für Ihr genaues Substratpaar und bestätigen Sie es dann mit einem Abziehtest statt einer Sichtprüfung.
Verklebt Schmelzklebstoff MDF, Sperrholz und Spanplatten?
Ja, vorausgesetzt die Oberfläche ist sauber, trocken und frei von losen Fasern. MDF- und Spanplattenkanten sind porös und entziehen dem Kleber schnell Wärme, so dass ein etwas höheres Auftragsgewicht und eine kurze Verweilzeit unter Druck das Ergebnis im Vergleich zu Massivholz meist spürbar verbessern.
Bei der Auswahl eines Schmelzklebstoffs für die Holzbearbeitung kommt es darauf an, drei Dinge aufeinander abzustimmen: die Chemie auf die Betriebstemperatur, die Lieferform auf den Betrieb und die Prozesseinstellungen auf die tatsächliche Geschwindigkeit Ihrer Linie. EVA deckt den Großteil der Möbelarbeiten im Innenbereich ab, PA übernimmt das warme Ende des Sortiments und PES- oder TPU-Folien und -Bahnen sorgen für die dünne, gleichmäßige, lösungsmittelfreie Verbindungslinie, die Furnier und Laminat erfordern.
Da das gleiche Polymer als Film, Bahn oder Pulver geliefert werden kann, lohnt es sich, dies zu prüfen komplettes Sortiment an Schmelzklebefolien, -bahnen und -pulvern Vergleichen Sie Ihr Substratpaar, bevor Sie sich auf eine Spezifikation festlegen, und fordern Sie ein Muster an, das unter Ihren eigenen Druckmaschineneinstellungen ausgeführt werden soll. Ein kurzer Test an realen Produktionsteilen verrät Ihnen mehr über offene Zeit, Beschichtungsgewicht und Hitzebeständigkeit als jedes Datenblatt allein.
Kontaktieren Sie uns