


Luftblasen im Schmelzklebstoff sind kein kosmetischer Mangel. Sie stellen einen Prozessalarm dar, der normalerweise auf eine von drei Grundursachen hinweist: thermischer Abbau, Feuchtigkeitsverunreinigung oder mechanischer Lufteinschluss. Das Ignorieren der Blasen kann die Bindung schwächen, die Fadenbildung verstärken und kostspielige Ausfallzeiten bei automatisierten Linien verursachen. Blasen sind das erste sichtbare Warnsignal dafür, dass der Klebstoff nicht mehr gleichmäßig schmilzt.
Den meisten Produktionsteams fällt die Blase zum ersten Mal auf, wenn sie offene Nähte in einer laminierten Bahn oder ein inkonsistentes Beschichtungsgewicht auf einer Linie sehen. In Innenkaschierung im Automobilbereich , kann derselbe Defekt zu sichtbaren Blasen unter der Polsterung führen. Die gute Nachricht ist, dass es für jede Ursache ein erkennbares Symptom und eine einfache Lösung gibt.
Was verursacht eigentlich Luftblasen im Schmelzklebstoff?
Blasen im Schmelzklebstoff entstehen aus vier spezifischen Quellen: thermische Zersetzung, Feuchtigkeitsverdampfung, mechanischer Lufteinschluss und Luftleckage im System. Die Identifizierung der Ursache ist der erste Schritt zu einer dauerhaften Lösung, da jeder Auslöser eine andere Korrekturmaßnahme erfordert.
Die thermische Zersetzung ist die häufigste Ursache in der industriellen Produktion. Schmelzklebstoffe sind thermoplastisch und können daher wieder geschmolzen werden, aber jedes Polymer hat eine Temperaturobergrenze. EVA-basierte Typen beginnen sich bei etwa 180 °C zu zersetzen, während PA- und PES-Typen höhere Temperaturn tolerieren, aber immer noch eine Grenze haben. Wenn der Klebstoff zu lange über seiner Belastungsgrenze liegt, zerfallen die Polymerketten und setzen kleine Gasmoleküle frei. Diese Moleküle bilden in der Schmelze einen feinen Schaum und verwandeln eine glatte, transparente Perle in einen trüben, fadenförmigen Fluss.
| Ursache | Typisches Symptom | Hauptrisiko |
|---|---|---|
| Überhitzung / thermische Zersetzung | Feiner, gleichmäßiger Schaum nach langer Einwirkzeit | Schwache Haftfestigkeit, Verkohlung, Düsenverstopfung |
| Feuchtigkeitsverschmutzung | Sporadische Knallgeräusche, manchmal mit Dampfflecken | Schlechte Haftung, Hydrolyse, Korrosion der Ausrüstung |
| Mechanischer Lufteinschluss | Große, runde Blasen in regelmäßigen Abständen | Hohlräume in der Verbindungslinie, Taschen mit recycelter Luft |
| Luftleck im System / fehlerhaftes Modul | Zufällige Blasen in der Nähe einer Düse oder beim Start | Ungleichmäßiges Beschichtungsgewicht, Raupenrisse |
Feuchtigkeitsverschmutzung ist der zweithäufigste Auslöser. Schmelzklebstoffe sind nicht wie Polyurethan hygroskopisch, absorbieren aber dennoch Luftfeuchtigkeit, wenn sie der Luft ausgesetzt werden. Bleibt der Einfülltrichter in einer feuchten Anlage offen, kann sich Kondenswasser an kalten Rohroberflächen ansammeln und dann in die Schmelze gesaugt werden. Wasser verwandelt sich bei 100 °C in Dampf und erzeugt sporadische Blasen, die einer thermischen Zersetzung auffallend ähneln.
So diagnostizieren Sie die Quelle von Luftblasen
Sie können die Quelle von Luftblasen in etwa 20 Minuten identifizieren, indem Sie fünf Parameter beobachten: Blasengröße, Häufigkeit, Position, Temperatur und Farbe. Eine schnelle, strukturierte Beobachtung verhindert unnötigen Teileaustausch und weist direkt auf die richtige Reparatur hin.
- Notieren Sie die Schmelztemperatur. Liegt der Wert über dem empfohlenen Maximalbereich des Klebstoffs, ist Überhitzung der erste Verdacht.
- Beobachten Sie Blasen im Tank und Blasen an der Düse. Blasen im Tank deuten auf Überhitzung oder Feuchtigkeit hin; Blasen nur an der Düse deuten auf einen mechanischen Lufteinschluss oder ein defektes Modul hin.
- Überprüfen Sie die Blasengröße. Feiner, großflächiger Schaum deutet auf thermische Zersetzung hin. Große, vereinzelte Blasen deuten auf eingeschlossene Luft hin.
- Überprüfen Sie die Kleberfarbe. Eine gelblich-braune Schmelze weist auf einen thermischen Zerfall hin; Ein weißes oder trübes Aussehen kann auf Feuchtigkeit oder nicht geschmolzenes Polymer hinweisen.
- Schalten Sie den Rührer aus und warten Sie. Wenn die Blasen verschwinden, wird durch Rühren Luft in die Schmelze gezogen.
| Diagnostischer Hinweis | Überhitzung | Feuchtigkeit | Lufteinschluss |
|---|---|---|---|
| Blasenbild | Feiner, kontinuierlicher Schaum | Sporadische Single-Pops | Große runde Hohlräume |
| Standort | Tank und stromabwärts | Am Tank, erste Düse | An der Düse bestimmte Stationen |
| Temperature | Über dem empfohlenen Grenzwert | Normal | Normal |
| Farbe der Schmelze | Dunkler als gewöhnlich | Leicht bewölkt | Normal |
| Unter Rühren umrühren | Schlimmer noch | Minimal | Erhöht |
Eine Diagnose vor der Reparatur spart Geld. Wenn Sie die Temperatur senken und die Blasen verschwinden, liegt ein thermisches Problem vor. Wenn die Blasen bestehen bleiben, ist das Problem physischer Natur: eingeschlossene Luft oder ein abgenutztes Modul, das ausgetauscht werden muss.
Vorbeugung und Behebung von Grundursachen
Sobald Sie die Ursache identifiziert haben, führen Sie eine gezielte Lösung durch: Senken Sie die Temperatur, trocknen Sie das Futter, reinigen Sie die Pistole oder warten Sie auf das Pumpensystem. Auf die Reihenfolge kommt es an, denn eine Temperaturanpassung dauert Sekunden, während ein Modulaustausch Zeit und Geld kostet.
Überhitzung und thermischer Abbau
Überprüfen Sie den Verarbeitungsbereich auf dem Produktdatenblatt, nicht den allgemeinen Bereich für Schmelzklebstoffe. EVA-Tieftemperaturtypen haben eine niedrigere Obergrenze als PA oder PES. Stellen Sie die Tankheizung unterhalb der Obergrenze ein und halten Sie die Verweilzeit kurz. Klebstoff, der über Nacht im Tank eingebrannt wird, wird am nächsten Morgen abgebaut. Eine praktische Angewohnheit besteht darin, den Tank am Ende jeder Schicht zu spülen und die niedrigste Temperatur zu verwenden, bei der noch eine saubere Perle entsteht.
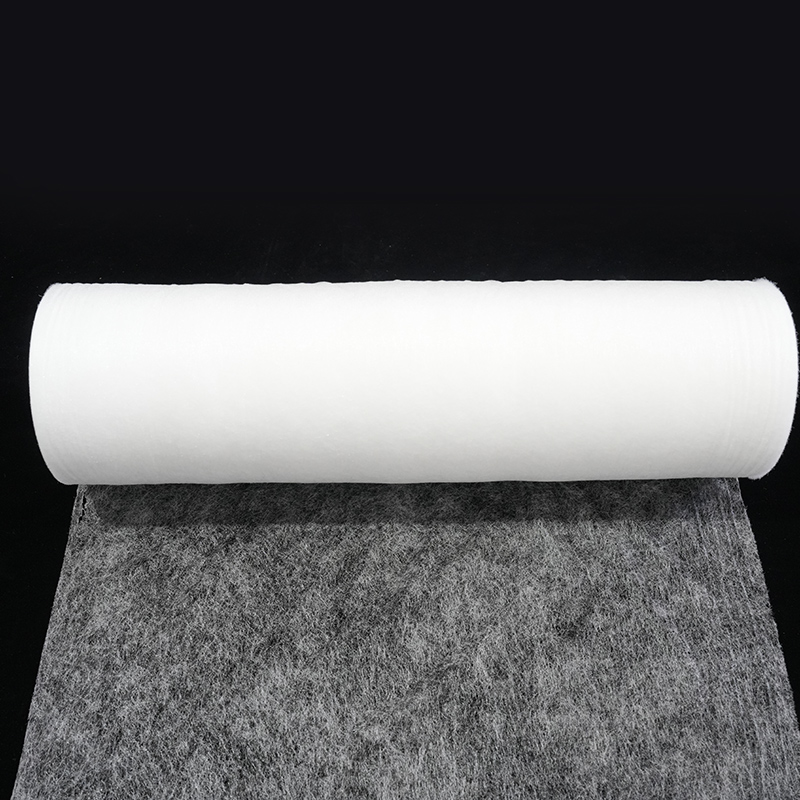
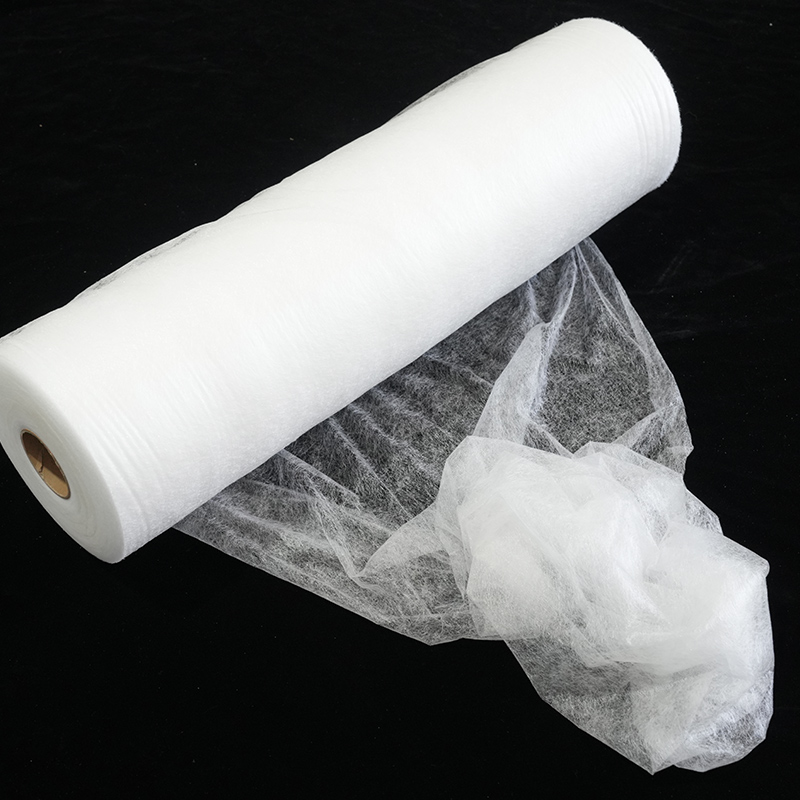
Wenn Sie Schmelzklebefolie mit Trägerpapier verarbeiten, halten Sie das Material vor dem Beladen in der Raumtemperatur. Das Trägerpapier sorgt für einen gleichmäßigen Filmvorschub und schützt die Klebefläche, sodass auch die Gefahr verringert wird, dass feine Partikel in die Schmelze gelangen.
 PES-Schmelzklebefolie mit Trägerpapier zur Feuchtigkeitskontrolle Dieser Film bleibt bei Raumtemperatur fest und schmilzt für eine starke Verbindung, während das Trägerpapier die Klebefläche vor Feuchtigkeit schützt und so Spritzer und Knackser während der Verarbeitung verhindert. Produkt anzeigen →
Feuchtigkeitsverschmutzung
Bewahren Sie Kleberollen und -pulver in der versiegelten Originalverpackung auf. Öffnen Sie das Material erst, wenn die Linie fertig ist. Schließen Sie den Trichterdeckel zwischen den Nachfüllungen und überprüfen Sie den Zufuhrkanal auf nasse Stellen. Wenn Sie Spucken oder gelegentlich große Knallgeräusche sehen, ist Feuchtigkeit der Hauptverdächtige. Reinigen Sie den Tank und überprüfen Sie jede Oberfläche in der Nähe des Futterbereichs.
Lufteinschlüsse und Systemlecks
Luft kann durch die Schmelze und auch durch die Maschine eindringen. Bei zu niedrigem Tankfüllstand kann es am Pumpeneinlass zu Wirbeln kommen. Wenn Schläuche, Kupplungen oder Filter verschlissen sind, kann das System Umgebungsluft ansaugen. Überprüfen Sie in automatisierten Linien die Moduldichtungen und Düsenspitzen. Eine einfache Dichtheitsprüfung mit einem tragbaren Luftstromdetektor deckt die Ursache oft innerhalb von Minuten auf.
Verändert der Klebstofftyp das Blasenrisiko?
Ja. EVA-, PA-, PES- und TPU-Typen unterscheiden sich in der thermischen Stabilität, Feuchtigkeitsempfindlichkeit und den Verarbeitungsfenstern, sodass sich das Blasenrisiko je nach Basispolymer ändert. Die Auswahl der richtigen Materialien für die Maschine und die Umgebung ist ebenso wichtig wie die Abstimmung des Prozesses.
EVA-Klebstoffe sind am einfachsten zu verarbeiten, reagieren aber am empfindlichsten auf Überhitzung. PA-Klebstoffe bieten eine bessere Hitzebeständigkeit, nehmen jedoch schnell Feuchtigkeit aus der Luft auf. PES-Folien bieten ausgewogene Eigenschaften für industrielle Verklebungen: hoher Schmelzpunkt, starke Haftung auf Textilien und Kunststoffen und eine saubere Klebefuge. Die Dicke der Schmelzklebstoffbahn ist ebenfalls wichtig, da eine dickere Bahn das Schmelzvolumen und das Kühlprofil verändert. Erfahren Sie mehr über wie sich die Dicke der Schmelzklebstoffbahn auf die Klebeleistung auswirkt .
TPU-Qualitäten sind unterschiedlich. Der elastische TPU-Schmelzklebefilm mit Trägerpapier ist auf Flexibilität, Dehnbarkeit und Erholung ausgelegt. Sein niedrigerer Verarbeitungstemperaturbereich bedeutet ein geringeres Risiko einer thermischen Zersetzung, was es zu einer guten Wahl für flexible Automobil- oder Bekleidungsteile macht.
 Elastischer TPU-Schmelzklebefilm mit Trägerpapier Diese TPU-Folie bietet Flexibilität und Dehnbarkeit und haftet gut auf gebogenen oder beweglichen Teilen. Sein niedrigerer Schmelzbereich verringert das Risiko einer thermischen Zersetzung und macht es ideal für Automobil- und Bekleidungsanwendungen. Produkt anzeigen →
Pulverprodukte verhalten sich wieder anders. Wenn Sie PES-Schmelzklebstoffpulver verwenden, wird das Material in eine Streumaschine oder einen Siebdrucker statt in einen Schmelztank geleitet. Feuchtigkeit und Ofentemperatur sind die Hauptvariablen, und das Pulverbett bietet Ihnen einen größeren Spielraum für die Kontrolle.
 PES-Schmelzklebstoffpulver für Pulverbeschichtungsprozesse Dieses Pulver wurde für Streumaschinen und Siebdrucker entwickelt und sorgt für eine gleichmäßige Haftung auf Textilien und anderen Substraten. Es härtet schnell aus und hält großen Temperaturbereichen stand, erfordert jedoch ein sorgfältiges Feuchtigkeits- und Verweilmanagement. Produkt anzeigen →
| Polymer | Schmelzpunktbereich | Hauptblasenrisiko | Der beste Weg zur Kontrolle |
|---|---|---|---|
| EVA | 60–100°C | Überhitzung und Verkohlung | Halten Sie die Tanktemperatur niedrig und verwenden Sie frisches Material |
| PA | 90–160°C | Feuchtigkeitsaufnahme | Robbenlagerung, Trockenfuttersystem |
| PES | 100–160°C | Überhitzung bei langer Verweildauer | Kurze Verweilzeit, saubere Düse |
| TPU | 90–150°C | Mechanischer Lufteinschluss | Moduldichtungen und Tankfüllstand prüfen |
Häufig gestellte Fragen
Warum entstehen Luftblasen, wenn sich der Kleber längere Zeit im Tank befindet?
Lange Verweildauer ist die häufigste Ursache. Selbst wenn der Tank auf die richtige Temperatur eingestellt ist, zersetzt der Sauerstoff in der Luft das Polymer mit der Zeit und setzt Gas frei. Verwenden Sie die niedrigste akzeptable Temperatur, planen Sie die Produktion entsprechend der Materiallebensdauer und reinigen Sie den Tank am Ende jeder Schicht.
Reduzieren Blasen die Haftfestigkeit oder sind sie nur kosmetischer Natur?
Sie verringern die Kraft. Luft in den Klebefuge-Zugängen als Hohlraum und nicht als Füllstoff. Wenn der Klebstoff abkühlt, entstehen aus Gaseinschlüssen Stellen ohne Haftung. Unter Belastung entstehen an diesen Hohlräumen Risse. Bei Hochgeschwindigkeitsleitungen kommt es zu Blasen, Klebstofffäden und einer inkonsistenten Abdeckung.
Kann Feuchtigkeit in einem Schmelzklebstoffsystem wirklich Blasen erzeugen?
Ja. Wasser verwandelt sich bei 100°C in Dampf. Schon eine geringe Menge Kondenswasser im Tank oder am Zulaufkanal führt zu vereinzelten Blasen. Halten Sie den Deckel geschlossen, lagern Sie das Material in versiegelter Form und spülen Sie das System aus, wenn Sie Feuchtigkeit vermuten.
Sollte ich das Klebeprodukt wechseln, wenn weiterhin Blasen auftreten?
Erst wenn Sie Prozessprobleme ausgeschlossen haben. Die meisten Blasenprobleme sind prozessbedingt und nicht auf Materialfehler zurückzuführen. Wenn Sie Schmelzklebefolien oder -pulver verwenden, entnehmen Sie bitte dem Produktdatenblatt den empfohlenen Verarbeitungsbereich. Wenn die Reichweite weit von Ihrem Maschinenbetriebspunkt entfernt ist, kann eine andere Sorte hilfreich sein.
Luftblasen im Schmelzklebstoff sind ein Signal und kein Unfall. Überprüfen Sie zuerst die Temperatur, schließen Sie dann die Feuchtigkeit und überprüfen Sie dann das mechanische System. Die meisten Werke beseitigen den Defekt in einer einzigen Schicht, sobald die Ursache identifiziert ist. Wenn das Problem weiterhin besteht, überprüfen Sie die Materialauswahl und bitten Sie die Lieferanten um Unterstützung bei der Verarbeitung.
Kontaktieren Sie uns