


Schmelzklebstoffe sind thermoplastische Klebematerialien, die im geschmolzenen Zustand aufgetragen werden und durch einfaches Abkühlen aushärten. Ihre Hauptanwendungen sind Verpackungen, Automobilinnenräume, Textilien und Schuhe, Möbel, Filtration, Elektronik, Lederwaren, Druck und Solarenergie – jede Produktionslinie, die schnelle, lösungsmittelfreie Verbindungen ohne Trockenöfen oder Lösungsmittelextraktionssysteme benötigt.
Dieser Leitfaden beantwortet zunächst drei praktische Fragen: Wo Schmelzklebstoffe am besten funktionieren, welche Formular und welches Polymer zu spezifizieren sind und welche Prozessvariablen darüber entscheiden, ob eine Verbindung im Einsatz besteht oder nicht.
Was sind Schmelzklebstoffe und warum entscheiden sich Industrien für sie?
Industrieunternehmen entscheiden sich für Schmelzklebstoffe, weil diese in Sekundenschnelle aushärten, weder Wasser noch Lösungsmittel enthalten und bei Raumtemperatur gut lagerfähig sind. Diese Kombination ermöglicht einen schnelleren Betrieb der Produktionslinien, macht Trockentunnel überflüssig, senkt den Energieverbrauch und reduziert die VOC-Emissionen, weshalb Hotmelts die Kartonversiegelung, Laminierung und Montagevorgänge dominieren.
Das Prinzip ist einfach: Ein thermoplastisches Polymer wird erhitzt, bis es fließt, auf das Substrat aufgetragen und dann gepresst. Wenn der Klebstoff unter seinen Erweichungspunkt abkühlt, gewinnt er an Kohäsionsfestigkeit. Da keine chemische Vernetzung erforderlich ist, bleibt die Bindung unter Hitze reversibel – ein Vorteil für die Wiederaufbereitung, aber eine Grenze für den Einsatz bei hohen Temperaturen.
- Die Bindungsstärke entwickelt sich in Sekunden statt in Stunden
- Es ist keine Lösungsmittelrückgewinnung, Belüftung oder Trocknungsausrüstung erforderlich
- Lange Haltbarkeit unter normalen Lagerbedingungen
- Saubere Anwendung mit minimalem Abfall und einfacher Automatisierung
Schmelzklebstoffanwendungen auf einen Blick
Die folgende Tabelle fasst die wichtigsten Branchen, die durchgeführten Klebeaufgaben und die in den einzelnen Anwendungsbereichen typischerweise verwendeten Schmelzklebstoffe zusammen.
| Industrie | Typische Klebeaufgaben | Häufig verwendete Formen |
|---|---|---|
| Verpackung | Kartonverschließen, Kartonverschließen, Schalenformen | EVA-Schmelzklebstoffe werden über Düsen oder Räder aufgetragen |
| Automobilinnenräume | Dachhimmel, Türverkleidungen, Verkleidungslaminierung des Kofferraums | Folien und Vliese aus PA und TPU |
| Textilien und Bekleidung | Einlage für Kleidungsstücke, Stoffkaschierung | PES-Pulver, PA-Gewebe |
| Schuhe | Obermaterial-Futter-Verklebung, Einlegesohlenmontage | TPU-Folie, PA-Gewebe |
| Möbel- und Holzbearbeitung | Kantenanleimen, Furnierkaschierung, Profilummantelung | EVA- und PA-Folien |
| Filtration | Faltenstabilisierung, Medienkaschierung | PES-Pulver, dünne Bahnen |
| Elektronik und Handyhüllen | Stoff-Kunststoff-Laminierung, dekorative Schichtverklebung | TPU-Folien, dünne Bahnen |
| Solarenergie | Kapselung von Photovoltaikmodulen | Vernetzende EVA-Folie |
| Lederwaren | Futterverklebung, Kantenfaltung, Nahtversiegelung | PA-Gewebe, TPU-Folie |
| Drucken und Heißprägen | Folienprägung, Hologrammübertragung | Schmelzpulver und -filme |
Anwendungsaufschlüsselung nach Branche
In den folgenden Abschnitten wird erklärt, was die einzelnen Branchen benötigen und welche Spezifikationslogik zu einer zuverlässigen Verbindung führt.
Verpackung und Kartonversiegelung
Das Verpacken ist die größte Heißklebeanwendung, da das Verschließen von Kartons und das Formen von Schalen einen Klebstoff erfordern, der aushärtet, bevor der nächste Karton die Kompressionsstation erreicht. EVA-basierte Schmelzklebstoffe sind hier die Standardwahl, da sie bei hohen Liniengeschwindigkeiten starke Verbindungen zu beschichtetem und recyceltem Karton herstellen und die Temperaturschwankungen in Lagern und beim Transport tolerieren.
Automobilinnenräume
Bei der Innenmontage von Automobilen werden Heißschmelzfolien und -bahnen zum Verkleben von Dachhimmeln, Türverkleidungen und Kofferraumverkleidungen verwendet, da sie leichte Vliesstoffe, Schäume und Stoffe ohne Lösungsmitteldämpfe verbinden. PA- und TPU-Typen werden dort bevorzugt, wo Sommerhitze, Feuchtigkeit und langfristige Alterung eine Rolle spielen. Diese Materialien werden häufig verwendet Anwendungen im Automobilinnenraum das strenge Emissions- und Gewichtsvorgaben erfüllen muss.
Textilien, Schuhe und Bekleidungseinlagen
Bei der Textilkaschierung und der Schuhmontage kommt es vor allem auf eine Verbindung an, die Waschen, Biegen und chemische Reinigung übersteht. PES-Pulver wird üblicherweise als Punktbeschichtung auf die Einlage von Kleidungsstücken aufgetragen, da das Muster den Stoff atmungsaktiv hält, während PA-Bahnen für dehnbare und leichte Laminate verwendet werden, bei denen eine kontinuierliche, aber flexible Klebeschicht erforderlich ist.
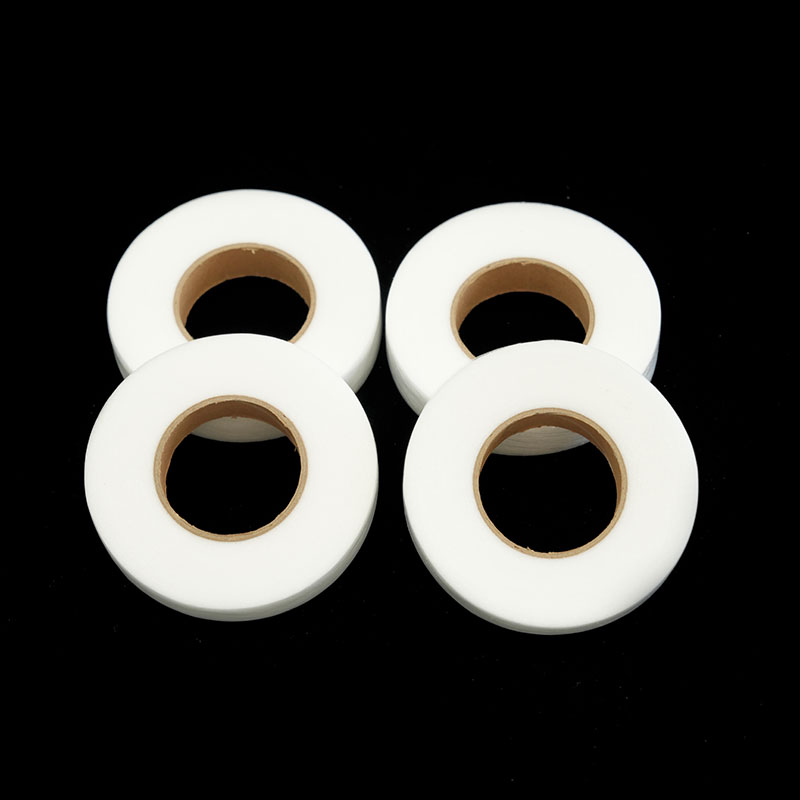
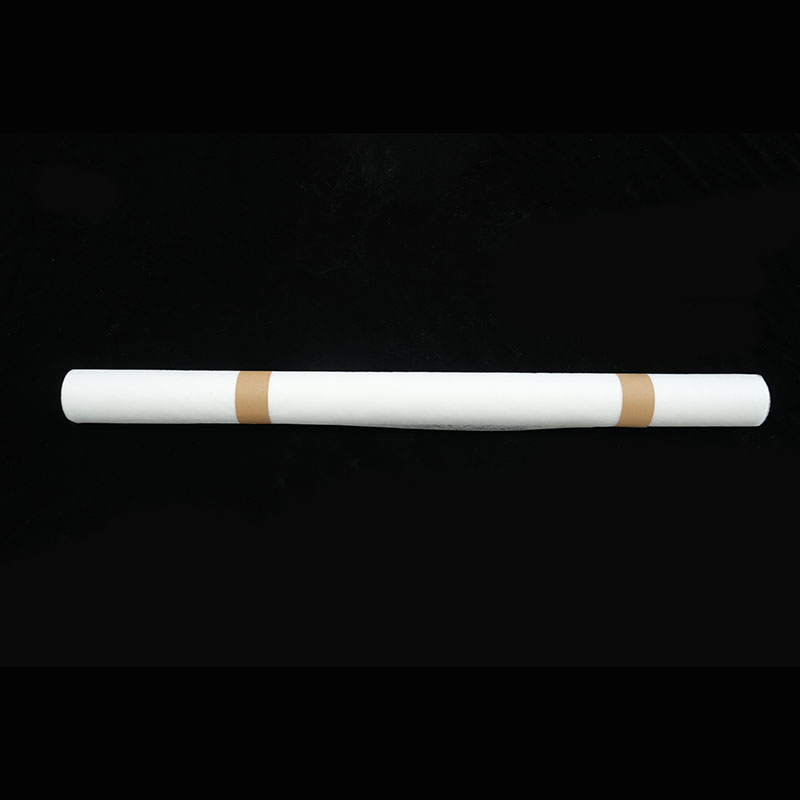
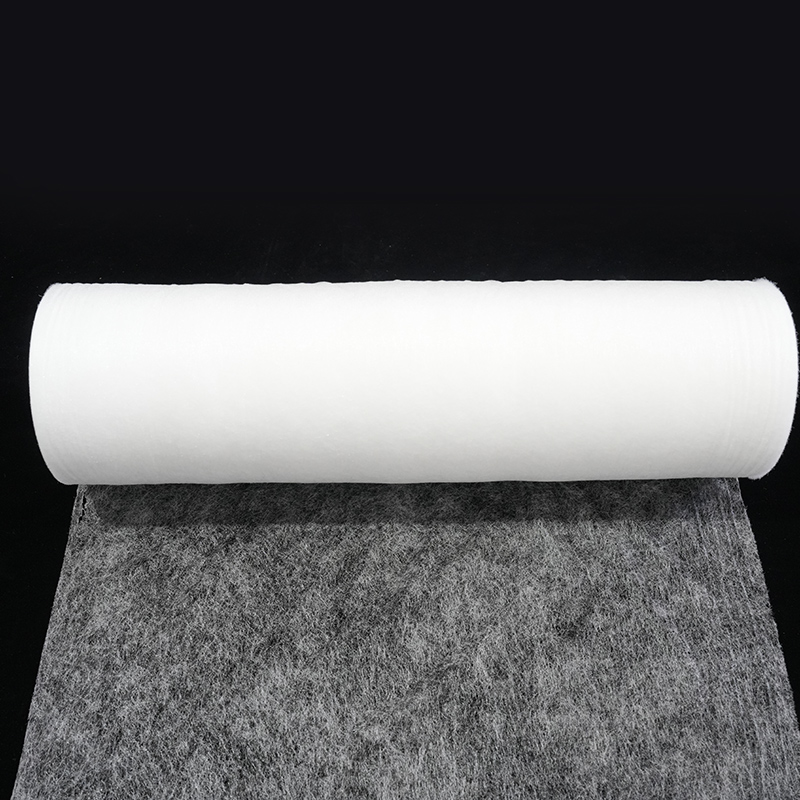
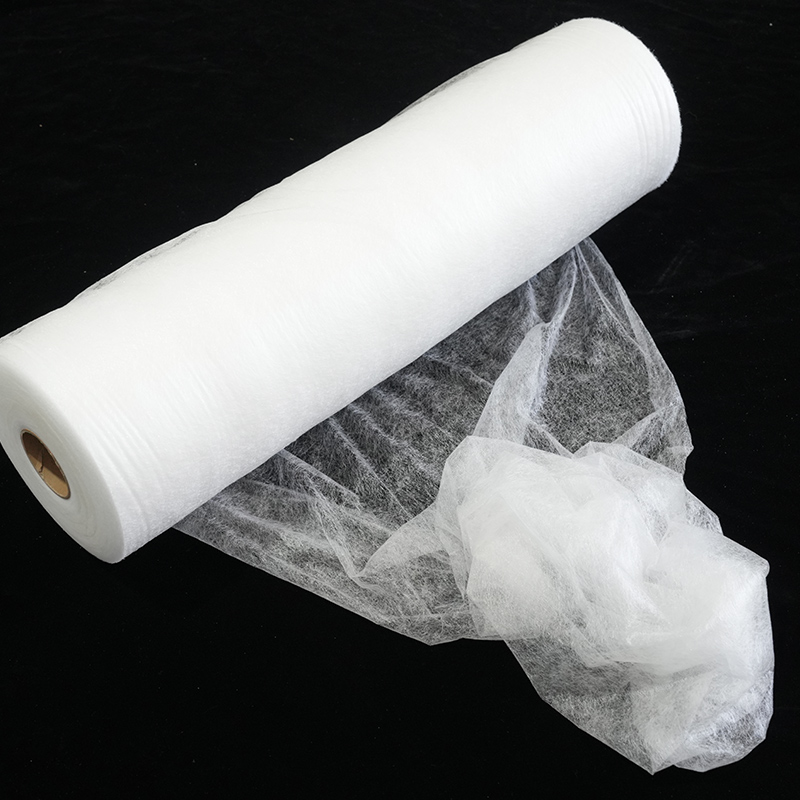
 PA-Schmelzklebstoffbahn auf einer vollen Rolle für die kontinuierliche Laminierung Diese Polyamid-Klebebahn in voller Rolle bietet eine atmungsaktive, flexible Verbindung für Bekleidungseinlagen und dehnbare Laminate mit chemischer Reinigungsbeständigkeit und einem Schmelzpunkt von etwa 120–132 °C. Produkt anzeigen →
TPU-Folien kommen in Schuhoberteilen und Sportbekleidung vor, wo Elastizität und Abriebfestigkeit nicht verhandelbar sind und die gleiche Bahn gestrickte und gewebte Schichten ohne Steifheit verbinden kann.
Möbel und Holzbearbeitung
Kantenanleimen, Furnierkaschierung und Profilummantelung gehörten zu den ersten Heißleimanwendungen in der Holzbearbeitung, da durch die schnelle Aushärtung Klammern und Pressen überflüssig werden. EVA-Schmelzklebstoffe eignen sich gut für Innenmöbel, während PA-Formulierungen der Hitze und Feuchtigkeit in Küchen und Badezimmern standhalten.
Lederwaren und Accessoires
Hersteller von Lederwaren verwenden Heißschmelzbahnen, um Futter zu verkleben, Kanten zu falten und Nähte zu schließen, wo das Nähen langsam, sichtbar oder anfällig für Nahtverrutschen ist. Für Taschen, Gürtel und Schuhoberteile sorgen PA-Vliese für eine starke, waschbeständige Verbindung und die Frage nach ersetzt das traditionelle Nähen in der Lederwarenproduktion hängt in der Regel von der Teilegeometrie und der elastischen Erholung des Endprodukts ab.
Elektronik und Handyhüllen
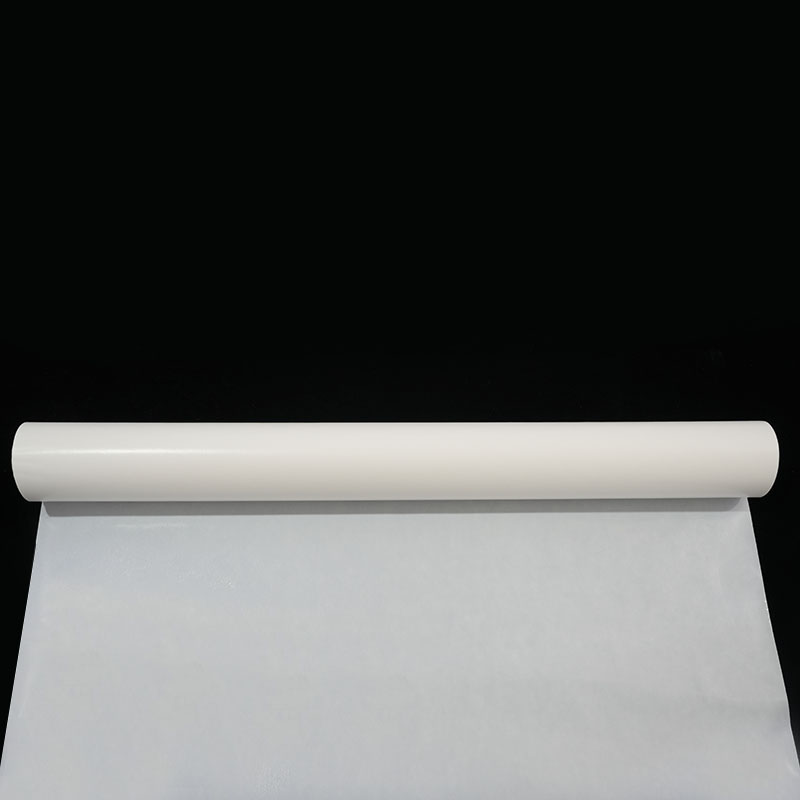
Bei der Montage von Elektronik- und Telefongehäusen verbinden dünne TPU-Folien und -Gewebe Stoff-, Kunstleder- und Kunststoffplatten mit präziser Kontrolle und ohne Klebstoffaustritt. Die dünne, gleichmäßige Schicht trägt außerdem zur Dimensionsstabilität und gleichmäßigen Haptik bei, weshalb TPU-Folie mit Trägerpapier dort eingesetzt wird, wo der Kleber ohne Dehnung angefasst, positioniert und verpresst werden muss.
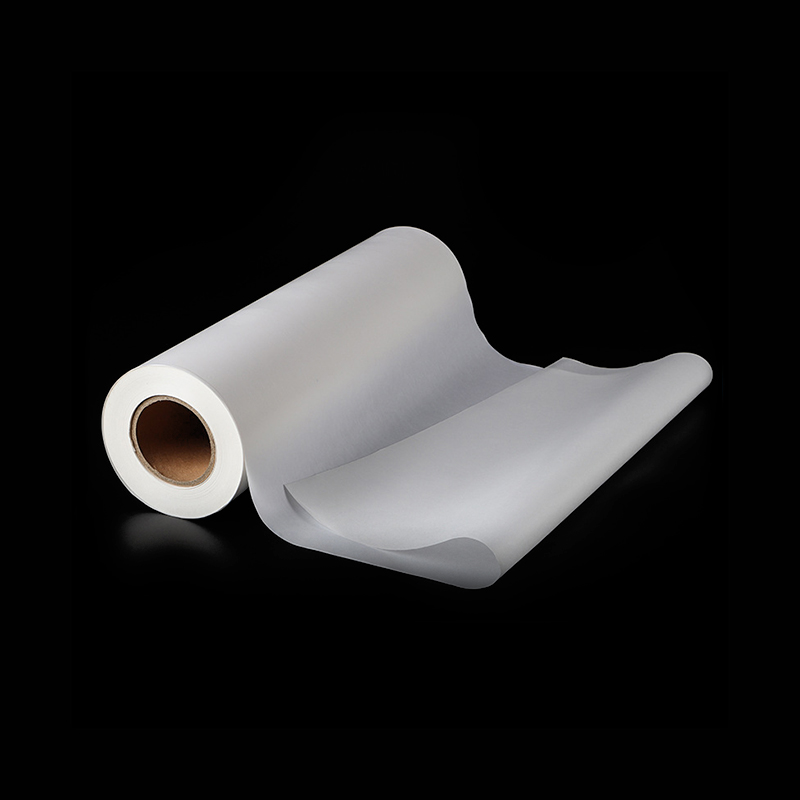
 Elastischer TPU-Schmelzklebefilm mit Trennpapier Dieser transparente Folienklebstoff verfügt über eine elastische Bindung und Waschbarkeit und eignet sich ideal für die Montage von Elektronik- oder Telefonhüllen, bei denen eine präzise, blutfreie Haftung auf Stoff oder Kunstleder erforderlich ist. Produkt anzeigen →
Filtration
Filtrationshersteller verwenden Heißschmelzpulver und -gewebe, um Falten zu stabilisieren und Medien zu laminieren und gleichzeitig den Luftstrom und die Porosität zu bewahren. PES-Pulver wird in diesen Anwendungen häufig verwendet, da es Hitze, Hydrolyse und vielen Chemikalien, die in Industriefiltern vorkommen, beständig ist und in Punkten aufgetragen werden kann, ohne die Filteroberfläche zu blockieren.
 PES-Schmelzklebepulver für Filtration und Textilverklebung Dieses weiße Polymerpulver ist hitze-, hydrolyse- und chemikalienbeständig und eignet sich daher zuverlässig zur Stabilisierung von Filterfalten oder zur Beschichtung von Oberflächen bei gleichzeitiger Aufrechterhaltung von Luftstrom und Porosität. Produkt anzeigen →
Solarenergie und Photovoltaik-Kapselung
Die Einkapselung von Photovoltaikmodulen basiert auf speziell formulierten EVA-Folien, die die Glas-, Zellen- und Rückseitenschichten schmelzen, vernetzen und zu einem einzigen Laminat verbinden, das für den jahrzehntelangen Einsatz im Freien ausgelegt ist. Bei diesen Folien handelt es sich um eine vom Verpackungs-EVA getrennte Produktklasse, da Transmission, Gelgehalt und UV-Stabilität genau kontrolliert werden müssen.
Auswahl der richtigen Form: Film, Bahn oder Pulver
Die Form eines Schmelzklebstoffs bestimmt, wie gleichmäßig er aufgetragen werden kann und wie viel Klebstoff pro Quadratmeter aufgetragen wird. Daher ist dies in der Regel die erste Spezifikationsentscheidung.
| Form | Wie es angewendet wird | Bestens geeignet für | Typische Abdeckung |
|---|---|---|---|
| Film | Kontinuierliche Schicht, durch Hitze und Druck aktiviert | Flächige, großflächige Verklebung mit gleichmäßiger Dicke | 20 bis 200 Mikrometer |
| Web | Offenmaschige Schicht, durch Hitze und Druck aktiviert | Flexible, atmungsaktive und dehnbare Baugruppen | 10 bis 100 g/m² |
| Pulver | Gestreut, bedruckt oder punktbeschichtet, dann aktiviert | Unregelmäßige Oberflächen und poröse Untergründe | 10 bis 60 g/m² |
Endlosfolien sorgen für die gleichmäßigste Klebelinie und eignen sich ideal für die flache Laminierung, bei der es auf die Kantenoptik ankommt. Bahnen sorgen für Offenheit und Flexibilität und sind daher der Standard für Textilien, Automobilverkleidungen und Leder. Pulver ermöglichen eine selektive Platzierung des Klebstoffs, weshalb bei der Einlage und Filtration Punktmuster anstelle einer vollständigen Abdeckung verwendet werden.
Auswahl des richtigen Polymers: EVA, PA, PES oder TPU
Die Wahl des Polymers entscheidet darüber, wie viel Hitze, Feuchtigkeit und chemische Einwirkung die fertige Verbindung verträgt, und sie sollte vor der endgültigen Formgebung getroffen werden.
| Polymer | Hauptmerkmale | Typische Anwendungen | Hitze- und Waschbeständigkeit |
|---|---|---|---|
| EVA | Geringe Kosten, einfache Verarbeitung, gute Haftung auf Papier und Holz | Verpackung, woodworking, temporary bonds | Niedrig bis mittel |
| PA | Hohe Festigkeit, flexibel, waschbeständig | Textilien, Automobil, Lederwaren | Mittel bis hoch |
| PES | Hohe Hitze- und Chemikalienbeständigkeit, verklebt Polyester | Bekleidungseinlage, Filtration, Metalllaminierung | Hoch |
| TPU | Elastisch, abriebfest, ölbeständig | Schuhe, electronics, stretchable laminates | Mittel bis hoch |
Bei diesen Zahlen handelt es sich um allgemeine Richtwerte und nicht um Spezifikationen: Innerhalb jeder Polymerfamilie werden Typen für unterschiedliche Erweichungsbereiche, Schmelzflussraten und Haftungsprofile formuliert. Der praktische Schritt besteht darin, das Substratpaar, die Betriebstemperatur und die Flexibilitätsanforderung zu definieren und diese dann anhand des Datenblatts des Herstellers zu überprüfen, bevor Sie sich für ein Material entscheiden.
Prozessvariablen, die die Bindungsqualität bestimmen
Unabhängig von Chemie und Form wird die Bindungsqualität durch Temperatur, offene Zeit, Druck und Oberflächenzustand gesteuert. Das Ignorieren einer dieser vier Variablen führt zu den meisten Feldausfällen bei der Heißschmelzlaminierung.
- Anwendungstemperatur: Höhere Temperaturen verbessern die Benetzung, können jedoch wärmeempfindliche Substrate beschädigen und die Abkühlzeit in der Linie verlängern.
- Offene Zeit: Das Fenster zwischen Klebstoffauftrag und Substratverbindung muss der Liniengeschwindigkeit entsprechen. Eine Bahn mit einer langen offenen Zeit lässt sich leichter positionieren, während eine kurze offene Zeit eine schnellere Weiterverarbeitung ermöglicht.
- Anpressdruck und Verweilzeit: Ausreichender Druck verfestigt den Klebstoff in der Substratoberfläche und entfernt eingeschlossene Luft.
- Oberflächenenergie und Sauberkeit: Niedrigenergetische Oberflächen wie PE, PP und Silikon erfordern vor dem Verkleben eine Korona- oder Plasmabehandlung.
- Lagerfeuchtigkeit: PA- und PES-Bahnen absorbieren Feuchtigkeit, was zu Blasen und ungleichmäßigem Fluss führen kann; Bewahren Sie die Rollen bis zum Gebrauch verschlossen auf.
Häufig gestellte Fragen
Können Schmelzklebstoffe Kunststoffe wie PE und PP verkleben?
Ja, aber nur, wenn die Oberfläche zuerst behandelt wird. PE und PP haben eine niedrige Oberflächenenergie und benötigen eine Korona-, Plasma- oder Flammenbehandlung, damit der geschmolzene Klebstoff das Substrat benetzen kann; Unbehandelte Oberflächen lösen sich auf, selbst wenn die anfängliche Schälfestigkeit akzeptabel erscheint.
Welche Arbeitstemperatur benötigt ein Schmelzklebstoff?
Typische Anwendungstemperaturen betragen 130 bis 170 °C für EVA, 150 bis 190 °C für PA, 160 bis 200 °C für PES und 140 bis 190 °C für TPU, wobei die genauen Werte von der Sorte und der Ausrüstung abhängen. Die relevante Zahl ist die Schmelzviskosität an der Düse, nicht der im Datenblatt aufgedruckte Erweichungspunkt.
Sind Schmelzklebstoffe wasserdicht?
Schmelzklebstoffe sind je nach Polymer unterschiedlich wasserbeständig. PA und TPU liefern gute Ergebnisse beim Waschen und in feuchten Umgebungen, PES ist gut hydrolysebeständig und Standard-EVA ist nur für trockene Innenbedingungen geeignet.
Wie lange ist ein Schmelzklebstoff lagerfähig?
Die meisten Heißschmelzfolien, -bahnen und -pulver sind 12 bis 24 Monate haltbar, wenn sie an einem kühlen, trockenen Ort ohne direkte Sonneneinstrahlung und Wärmequellen gelagert werden. Feuchtigkeitsaufnahme, insbesondere bei PA- und PES-Produkten, ist die Hauptursache für Leistungsverluste während der Lagerung.
Der richtige Schmelzklebstoff für eine bestimmte Anwendung wird durch drei Faktoren definiert: die zu verbindenden Substrate, die Betriebstemperatur und -feuchtigkeit sowie die Flexibilität oder Steifigkeit, die das fertige Teil erfordert. Beginnen Sie mit diesen Zahlen, vergleichen Sie Folien-, Bahn- und Pulveroptionen und überprüfen Sie die gewählte Qualität anhand eines Versuchs im Produktionsmaßstab, bevor Sie sich auf eine vollständige Auflage festlegen.
Kontaktieren Sie uns