


Schmelzklebstofffolien werden durch die schriftliche Festlegung von fünf Variablen spezifiziert: Polymerchemie, Dicke und Grammatur mit Toleranzen, Schmelz- und Aktivierungsfenster, Klebkraft mit ihrer Testmethode und Rollenformat einschließlich Trägermaterial und Verpackung. Jede zweite Zeile auf einem Datenblatt, vom Kerndurchmesser bis zur Haltbarkeit, dient dem Schutz dieser fünf Zahlen.
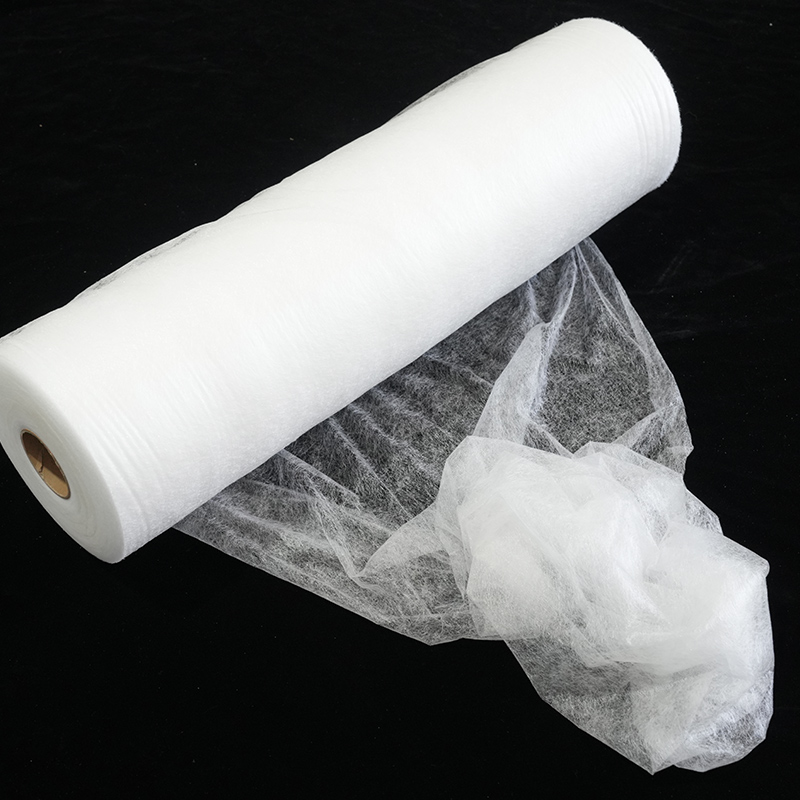
Ein Schmelzklebefilm ist eine lösungsmittelfreie thermoplastische Folie mit einer typischen Dicke von 20 bis 150 µm, die sich bei Raumtemperatur trocken anfühlt und nur durch Hitze und Druck aktiviert wird. Nichts muss verdunsten und nichts aushärten, sodass die Verbindung in Sekundenschnelle entsteht. Diese Geschwindigkeit ist der Grund, warum OEM-Linien Film- statt Flüssigklebstoff bevorzugen und auch der Grund, warum eine lockere Spezifikation eher leise als laut ausfällt.
Die meisten Probleme, die wir bei OEM-Projekten sehen, sind Spezifikationsfehler und keine Materialfehler: eine Zeichnung mit der Aufschrift „50-µm-Folie“ ohne Grammatur, ein angegebener Erweichungsbereich ohne Testmethode oder ein Schälwert, der auf einem Substrat gemessen wurde, das der Kunde nie verklebt.
Fünf Zahlen, die die gesamte Spezifikation tragen
Fünf Zahlen erledigen ungefähr achtzig Prozent der Arbeit: Chemie, Grammatur, Schmelzfenster, Aktivierungsfenster und Bindungsstärke mit einer benannten Methode. Machen Sie sie richtig und der Rest sind Details; Wenn man sie falsch versteht, kann das Projekt nicht durch noch so viele Details gerettet werden.
- Chemie. EVA, PA, PES oder TPU. Diese eine Entscheidung legt Haftung, Temperaturbeständigkeit, Waschbeständigkeit und Kosten fest und kann später nicht durch eine Änderung der Dicke behoben werden.
- Grammatur. Angegeben in g/m² mit einer Toleranz, nicht nur in Mikrometern. Zwei gleich dicke Folien können unterschiedliche Klebemasse an die Klebefuge abgeben.
- Schmelzfenster. Der Bereich, über den das Polymer fließt, wird normalerweise als DSC-Peakbereich und nicht als einzelner Schmelzpunkt ausgedrückt.
- Aktivierungsfenster. Die Temperatur, der Druck und die Verweilzeit, die Ihre Presse benötigt, müssen zu der Maschine passen, die Sie bereits besitzen.
- Bindungsstärke. Eine Zahl, ein Substrat und eine Methode. „Gute Haftung“ ist kein Akzeptanzkriterium.
Passen Sie das Polymer an das Substrat und die Leitungstemperatur an
Die Auswahl des Polymers wird von drei Einschränkungen bestimmt, und zwar in dieser Reihenfolge: der Hitzetoleranz des Substrats, der Haftung der Chemie an diesem Substrat und den Bedingungen, denen das fertige Teil standhalten muss, wie Waschen, Hitze, Weichmachermigration und Feuchtigkeit. Der Preis kommt zuletzt.
| Chemie | Typischer Aktivierungsbereich | Gängige OEM-Substrate | Achten Sie auf |
|---|---|---|---|
| EVA | 70–95 °C | Papier, Schaumstoff, Folien, Vliesstoffe, Textilverklebung bei niedrigen Temperaturen | Begrenzte Hitze- und Chemikalienbeständigkeit; ungeeignet für Heißwäsche oder Autoservice |
| PA (Polyamid) | 110–140 °C | Textilien, Leder, Metalleinlagen, Automobilverkleidung, Schuhkomponenten | Benötigt eine heißere Presse; feuchtigkeitsempfindlich bei der Lagerung |
| PES (Copolyester) | 110–150 °C | Textilkaschierung, Schuhe, Automobilinnenausstattung, Filtermedien | Hydrolysiert bei warmer und feuchter Lagerung; Halten Sie die Rollen verschlossen |
| TPU | 90–130 °C | Stretchstoffe, Membranen, Schuhoberteile, Handyhüllen, elastische Verbundwerkstoffe | Höhere Kosten; Klebrigkeit kann die Ablösung des Liners erschweren |
In der Regel entscheidet die Temperaturbeständigkeit. Für ein Verkleidungsteil, das in einem geparkten Fahrzeug eine Temperatur von 80 °C erreicht, kann eine Niedrigtemperatur-EVA-Folie nicht verwendet werden, auch wenn sie noch so gut auf der Sitzbank haftet. Bei der Kaschierung von Fahrzeuginnenräumen dominieren PA- und PES-Folien, da sie sowohl der Presstemperatur als auch der darauffolgenden jahrelangen Hitze standhalten.
Wenn sich die verklebte Baugruppe mit dem Untergrund, etwa einem Sportschuhoberteil oder einer elastischen Membran, dehnen muss, ist normalerweise eine TPU-Folie die Lösung, da eine steife Klebeschicht reißt oder abblättert, wenn sich der Verbundwerkstoff biegt.
 TPU-Schmelzklebefolie mit Trägerpapierelastizität Produkteinführung: Diese TPU-Schmelzklebefolie mit Trägerpapierelastizität verfügt über umweltfreundliche Klebeeigenschaften, die nicht nur eine effiziente ... Produkt anzeigen →
Dicke, Grammatur und Rollenformat: Geben Sie Toleranzen an, keine Durchschnittswerte
Eine Dickenangabe ohne Toleranzband und Rollenformat beschreibt ein Muster, keine Kaufspezifikation; Die Toleranzen entscheiden darüber, ob die Rolle auf Ihrer Linie läuft.
- Grammatur: Beispielsweise 60 g/m² ± 5 %. Ein engerer Wert als ± 5 % ist erreichbar, sollte jedoch durch die Klebelinie gerechtfertigt sein und nicht durch Gewohnheit verlangt werden.
- Dicke: 50 µm ± 5 %, gemessen an fünf Punkten entlang der Bahn.
- Breite: 1.520 mm bei angegebener einseitiger Toleranz, da bei einer Stegbreite von 3 mm ein unverleimter Randstreifen entstehen kann.
- Rollenlänge und Kern: 500 m auf einem 152-mm-Kern, spleißfrei, mit aufgezeichnetem Rollendurchmesser.
- Release-Liner: Typ, Gewicht, ob eine oder beide Seiten silikonisiert sind und die Auslösekraft, die Ihr Feeder benötigt.
Das Liner-Verhalten verdient mehr Aufmerksamkeit, als es normalerweise erhält. Ein Trägermaterial, das sich zu leicht ablöst, hebt sich ab, bevor die Folie den Walzenspalt erreicht; Eine Folie, die sich zu stark ablöst, dehnt und knittert die Folie. Eine Folie mit kontrolliertem Trägerpapier entfernt diese Variable aus der Linie.
 PES-Schmelzklebefolie mit Trägerpapier Produkteinführung: PES-Schmelzklebefolie mit Trägerpapier ist ein umweltfreundlicher Klebstoff. Durch fortschrittliche Schabe-, Beschichtungs- oder Blasformverfahren ... Produkt anzeigen →
Das Spezifikationsblatt: Felder, Beispieleinträge und die Kosten, wenn man sie weglässt
Eine Folienspezifikation ist vollständig, wenn ein Lieferant daraus ein Angebot abgeben kann und ein Qualitätsingenieur eine Menge dagegen ablehnen kann, ohne eine einzige Frage zu stellen, was bedeutet, dass jedes Feld eine Nummer, eine Toleranz und eine Methode trägt.
| Feld | Beispieleintrag | Was es verhindert |
|---|---|---|
| Chemie and grade | PES-Copolyesterfolie, MFI 25 ± 5 g/10 Min. bei 160 °C / 2,16 kg | Stille Neuformulierung und driftendes Fließverhalten |
| Grammatur | 60 g/m² ± 5 % | Ausgehungerte oder überflutete Bondlinien |
| Dicke | 50 µm ± 5 %, fünf Messpunkte | Streitigkeiten über die Messmethode |
| Schmelzfenster | DSC-Peak 115–125 °C | Ein Film, der mehr Wärme benötigt, als die Presse abgeben kann |
| Aktivierungsfenster | 135 °C, 3 bar, 15 s, an Ihrer Linie verifiziert | Kalte Verklebungen sind auf den Kleber zurückzuführen |
| Bindungsstärke | T-Peel ≥ 8 N/25 mm auf dem Referenzsubstrat, ASTM D1876 | Argumente ohne gemeinsame Referenz |
| Formatieren | 1.520 mm breit, 500 m Rolle, 152 mm Kern, spleißfrei | Bahnrisse und Kantenabfall |
| Lagerung und Haltbarkeit | 12 Monate versiegelt bei ≤ 25 °C und ≤ 60 % relativer Luftfeuchtigkeit | Hydrolyse und Blockierung im Lager |
| Compliance | REACH SVHC-Erklärung, RoHS, OEKO-TEX 100 Klasse II, sofern relevant | Abgelehnte Sendungen und gesperrte Zollakten |
| Kontrolle ändern | Schriftliche Mitteilung und Neuqualifizierung vor jedem Harz- oder MFI-Wechsel | Leistungsabweichung zwischen Sendungen |
Testmethoden: Machen Sie das Ergebnis vergleichbar
Ein Akzeptanzkriterium ist nur dann brauchbar, wenn es den Standard, das Substrat, die Probenbreite und die Konditionierung nennt, denn eine Schälzahl ohne diese vier Fakten kann von niemand anderem reproduziert werden.
- Schälfestigkeit: 180°-Schälung gemäß ASTM D903 oder T-Schälung gemäß ASTM D1876 für flexibel-flexible Laminate.
- Scherung und Kriechen: Statische Scherung bei Betriebstemperatur zur Vorhersage von durchhängenden Beschnitten und kriechenden Etiketten.
- Thermisches Verhalten: DSC gemäß ISO 11357-3 oder ASTM E794, um den Schmelzpeak zu bestätigen und Chargendrift zu erkennen.
- Haltbarkeit: Wasch- und Trockenreinigungszyklen gemäß ISO 3175, bei denen das Endprodukt ein Kleidungsstück oder ein Schuh ist.
- Linienversuch: Derselbe Schältest wird bei drei Temperaturen und drei Verweilzeiten wiederholt, wodurch der Prozess zur Fensterherstellung tatsächlich ausgeführt wird.
Sechs Spezifikationsfehler, die später auftreten, wenn die Produktion eingestellt wird
Ausfälle, die auf den Film zurückzuführen sind, beginnen in der Regel mit fehlenden Klauseln und nicht mit fehlerhaften Rollen.
- Nur Dicke angeben. Zwei Lieferanten können beide 50 µm einhalten und dennoch unterschiedliche Klebstoffmassen pro Quadratmeter liefern.
- Datenblatt eines Mitbewerbers kopieren. Diese Werte wurden auf einem anderen Substrat und einer anderen Druckmaschine gemessen.
- Ignorieren Sie die Presse, die Sie bereits besitzen. Wenn die Folie 150 °C benötigt und die Linie bei 120 °C ihren Höhepunkt erreicht, ist die Spezifikation auf dem Papier tot.
- Den Liner dem Zufall überlassen. Automatische Zuführungen verzeihen weitaus weniger Fehler als die manuelle Auflegung.
- Genehmigung einer einzelnen Probe. Eine gute Rolle sagt wenig über die zehnte aus, und die gleiche Disziplin ist wichtig, wenn Sie Folie in automatisierte Produktionslinien integrieren, bei denen Verweilzeit und Andruckdruck nicht mehr manuell einstellbar sind.
- Keine Änderungskontrolle. Ein neuer Harzlieferant kann den Schmelzindex ändern, ohne die Überschrift im Datenblatt zu ändern.
Von der Testversion bis zur Produktionsfreigabe
Genehmigen Sie ein Prozessfenster, nicht eine einzelne Rolle: Führen Sie den Versuch bei drei Temperaturen und drei Verweilzeiten durch und zeichnen Sie das Schälergebnis an jedem Punkt auf, sodass die Produktion über eine Karte statt einer Vermutung verfügt.
- Proberolle: 50 bis 100 m reichen in der Regel für Einrichtung, Laufverlust und Labortests aus.
- Erster Artikel: Überprüfen Sie vor dem ersten Produktionsauftrag Flächengewicht, Dicke, Breite, Trennkraft und Schälfestigkeit anhand der Spezifikation.
- Rückstellproben: Bewahren Sie einen Meter jeder Charge während der Haltbarkeitsdauer versiegelt auf.
- Analysezertifikat: pro Los, mit gemessenen Werten und nicht mit einem einfachen „Übereinstimmung“.
- Auslöser für eine Neuqualifizierung: Harzwechsel, MFI-Wechsel, höhere Liniengeschwindigkeit, neue Substratcharge.
Häufig gestellte Fragen
Welche Dicke der Schmelzklebefolie sollte ich für die OEM-Produktion angeben?
Beginnen Sie mit der Klebelinie und nicht mit dem Katalog: 25 bis 50 µm eignen sich für glatte, gut angepasste Substrate, während 75 bis 150 µm verwendet werden, wenn die Oberfläche rau oder porös ist oder Lücken gefüllt werden müssen. Bestätigen Sie anschließend die Grammatur, denn diese steuert die Klebemasse in der Fuge.
Benötige ich einen Release Liner auf der Folie?
Nur wenn die Folie sonst auf der Rolle blockieren würde oder Ihr Prozess die Folie automatisch zuführt. Eine trägerlose Folie ist günstiger und eignet sich gut für die manuelle Aufbringung bei sofortiger Verwendung, während ein kontrolliertes Trägerpapier für die automatische Zuführung und für monatelang gelagerte Folie sicherer ist.
Wie lege ich ein Akzeptanzkriterium für die Klebkraft fest?
Kleben Sie die Folie in den Produktionseinstellungen genau auf das Produktionssubstrat, testen Sie sie mit einer benannten Methode wie ASTM D1876 und legen Sie das Minimum aus dem niedrigsten Ergebnis von mindestens fünf Proben aus drei Chargen fest. Ein einzelnes Prüfmuster ist keine Grundlage für eine Kaufspezifikation.
Kann eine Folie mehrere unterschiedliche Produkte abdecken?
Manchmal, aber nur, wenn sich Substrate, Druckmaschineneinstellungen und Haltbarkeitsanforderungen überschneiden. Eine PES-Folie, mit der Autoverkleidungen laminiert werden, eignet sich selten für eine Niedertemperatur-Schaumbindung, und wenn man eine Qualität für beide Typen erzwingt, führt dies normalerweise zu einem Kompromiss, der bei einer Anwendung scheitert.
Was führt dazu, dass ein Film auf einer Linie ausfällt, die zuvor ohne Probleme lief?
Normalerweise eine Änderung an anderer Stelle im Prozess: langsamere Liniengeschwindigkeit, eine kältere Platte, ein dickeres Substrat oder eine neue Materialcharge. Der Film reagiert empfindlich auf Verweilzeit und Druck. Wenn sich der Prozess verschiebt, muss das Prozessfenster daher erneut überprüft und nicht angenommen werden.
Eine praktikable Filmspezifikation ist kurz: fünf Zahlen, ein Toleranzblock, eine Testmethode für jeden Anspruch und eine Änderungskontrollklausel. Schreiben Sie es vor der ersten Proberolle, besprechen Sie es mit dem technischen Team des Lieferanten und frieren Sie es ein, sobald die Produktion stabil ist, sodass künftige Abweichungen sofort sichtbar werden und nicht sechs Monate später als Beschwerde wegen Delaminierung auftauchen.
Kontaktieren Sie uns