


Eine Schuhfabrik stellte ihre Zehenschutzkappen-Laminiermaschine von EVA-Mesh auf eine Copolyamid-Bahn um und verlor am selben Nachmittag einen Teil ihrer Liniengeschwindigkeit. Die Bindung war stärker, die Maschine nicht. An dem Material hat sich außer seiner Chemie nichts geändert, und die Chemie legt das Verarbeitungsfenster fest, lange bevor sie die Festigkeit festlegt.
Unter Schmelzklebstoffchemie versteht man die Untersuchung, wie ein thermoplastisches Polymer mit klebrigmachenden Harzen, Wachsen und Stabilisatoren vermischt wird, sodass die Mischung schmilzt, eine Oberfläche benetzt und beim Abkühlen eine tragfähige Verbindung eingeht. Es muss kein Lösungsmittel verdampft und keine Vernetzungsreaktion abgewartet werden. Die Temperatur erledigt die ganze Arbeit, weshalb ein heißer Schmelzkleber in weniger als einer Sekunde binden und Jahre später wieder geschmolzen werden kann.
Der praktische Nutzen ist eng und spezifisch: Polymerpolarität, Schmelzviskosität, Kristallisationsgeschwindigkeit und thermische Stabilität erklären fast alle schwachen Bindungen, langsamen Linien und sommerlichen Hitzeausfälle, denen Sie wahrscheinlich begegnen werden.
Was die Schmelzklebstoffchemie tatsächlich steuert
Die Chemie legt vier Eigenschaften gleichzeitig fest, die sich gegenseitig beeinflussen.
- Benetzung und Haftung. Die Schmelze muss sich innerhalb des Bruchteils einer Sekunde, die auf einer laufenden Linie verfügbar ist, über das Substrat verteilen und dessen Mikrorauheiten ausfüllen. Eine schlechte Benetzung hinterlässt eine Verbindung, die vollständig aussieht und bei geringer Belastung versagt.
- Kohäsionskraft. Nach dem Aushärten muss der Klebstoff einem Ablösen und Scheren standhalten, ohne dass er im Inneren auseinanderreißt.
- Hitzebeständigkeit. Die Verbindung muss nahe der Betriebstemperatur ihre Form behalten, ohne unter Dauerlast zu kriechen.
- Öffnungszeit und Geschwindigkeit einstellen. Die offene Zeit ist das Fenster zwischen der Anwendung und dem Verlust der Klebrigkeit. Die eingestellte Geschwindigkeit bestimmt, wie schnell das Gelenk bearbeitet werden kann.
Drücken Sie einen dieser und einen anderen Zug. Ein härteres, hitzebeständigeres Polymer benötigt normalerweise einen heißeren Topf und eine schnellere Schnur. Eine längere offene Zeit bedeutet normalerweise eine weichere Endbindung. Dieser Kompromiss ist das gesamte technische Problem.
Die vier Teile einer Hotmelt-Formulierung
Ein Schmelzklebstoff ist eine Mischung, kein einzelnes Polymer. Vier Zutaten erfüllen vier verschiedene Aufgaben.
| Komponente | Typischer Anteil | Funktion | Was ändert sich, wenn Sie es verschieben? |
|---|---|---|---|
| Basispolymer (EVA, PA, PES, TPU, PO) | 40-60 % | Sorgt für den Zusammenhalt, den Schmelzpunkt und die Polarität der Bindung | Legt die gesamte Leistungsfamilie fest; Kleine Änderungen verändern die Hitzebeständigkeit und Flexibilität |
| Klebrigmachendes Harz | 20-40 % | Verbessert die Benetzung und Heißklebrigkeit, senkt die Viskosität bei gleicher Temperatur | Mehr Harz bedeutet eine bessere Haftung, aber eine kürzere offene Zeit und einen niedrigeren Erweichungspunkt |
| Wachs | 10-25 % | Reduziert die Viskosität, kontrolliert die eingestellte Geschwindigkeit und blockiert die Klebrigkeit nach dem Abkühlen | Mehr Wachs bedeutet schnelleres Aushärten und billigeres Material, aber schwächere Hochtemperaturfestigkeit |
| Stabilisator und Antioxidans | 0,1-1 % | Verlangsamt die Oxidation der Schmelze im Topf und in der Düse | Zu wenig führt zu Verkokung, Geruch und Viskositätsdrift über eine lange Schicht |
Ändern Sie eine Reihe und mindestens zwei der vier oben genannten Leistungshebel bewegen sich mit. Deshalb kann eine Formulierung nicht allein anhand ihres Datenblatts beurteilt werden.
EVA, PA, PES und TPU: Wie sich die Polymerfamilien unterscheiden
Das Basispolymer entscheidet über die Familie, und die Familie entscheidet über fast alles andere, einschließlich des Verarbeitungsfensters und der Preisspanne.
| Familie | Chemiebasis | Typischer Schmelz- und Anwendungsbereich | Am stärksten bei | Achten Sie auf |
|---|---|---|---|---|
| EVA | Ethylen-Vinylacetat-Copolymer; Der Vinylacetatgehalt bestimmt die Polarität | Erweicht bei 60–90 °C, aufgetragen bei 120–180 °C | Papier, Karton, Folien, allgemeine Verpackungen, niedrige Kosten | Kriechverhalten über 60–70 °C, schlechte Öl- und Weichmacherbeständigkeit |
| PA (Copolyamid) | Polyamid aus Diaminen und Disäuren | Schmilzt bei 100–160 °C, aufgetragen bei 160–200 °C | Hitzebeständigkeit, Öl- und Weichmacherbeständigkeit, Textilien, Automobilverkleidung | Feuchtigkeitsaufnahme bei der Lagerung, engeres Verarbeitungsfenster, höherer Preis |
| PES (Copolyester) | Copolyester auf Basis von Terephthalsäure und Diolen | Schmilzt bei 110–160 °C, aufgetragen bei 150–200 °C | Hitze- und Hydrolysebeständigkeit, Textil- und Metallbindung, geruchsarm | Benötigt mehr Energie zum Schmelzen, bei feuchter Lagerung besteht Hydrolysegefahr |
| TPU | Polyurethan aus Diisocyanat und Polyol | Schmilzt bei 90–130 °C, aufgetragen bei 130–180 °C | Elastizität, Kälteflexibilität, hohe Schälfestigkeit auf Stoffen und Kunststoffen | Feuchtigkeitsempfindlich, höhere Rohstoffkosten, strengere Trocknungsdisziplin |
| PO (amorphes Polyolefin) | Propylen- und Ethylen-Copolymer, im Wesentlichen unpolar | Schmilzt bei 90–140 °C, aufgetragen bei 140–180 °C | Polypropylen und Polyethylen, geruchsarm, Lebensmittelkontaktqualitäten | Keine Verklebung polarer Untergründe ohne Oberflächenvorbehandlung |
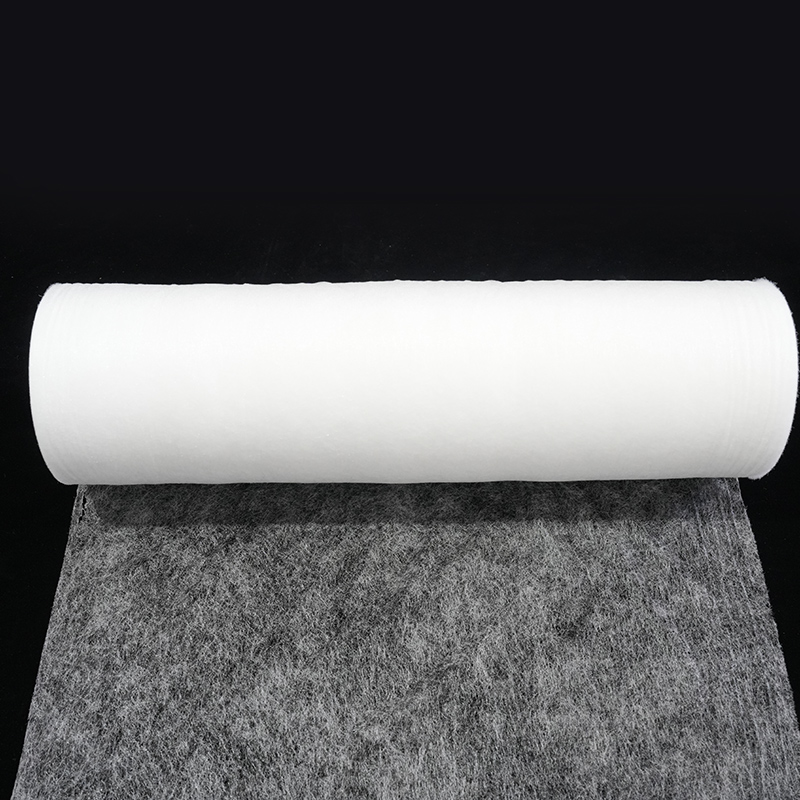
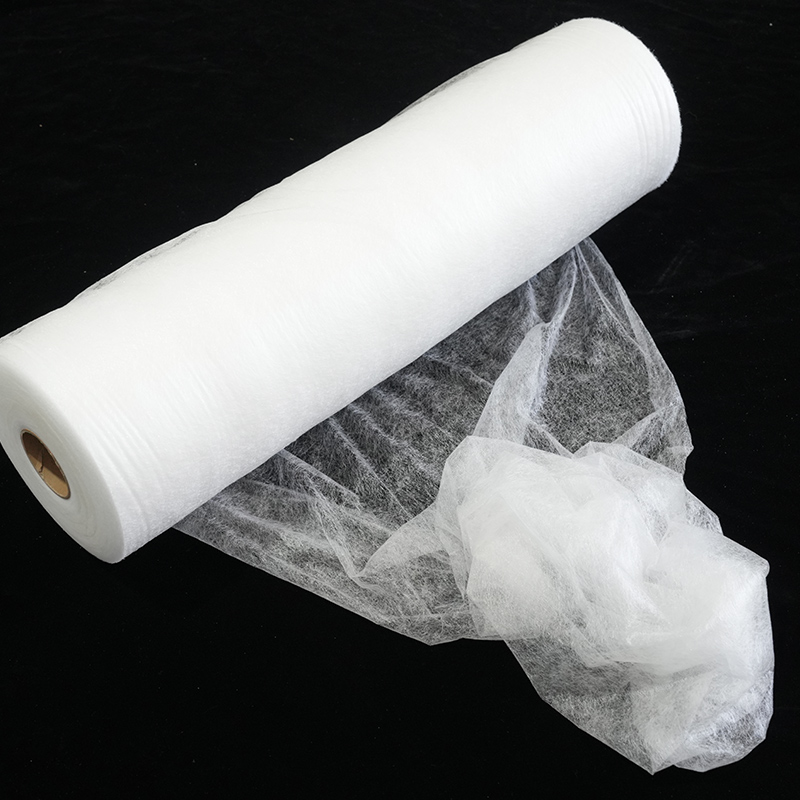
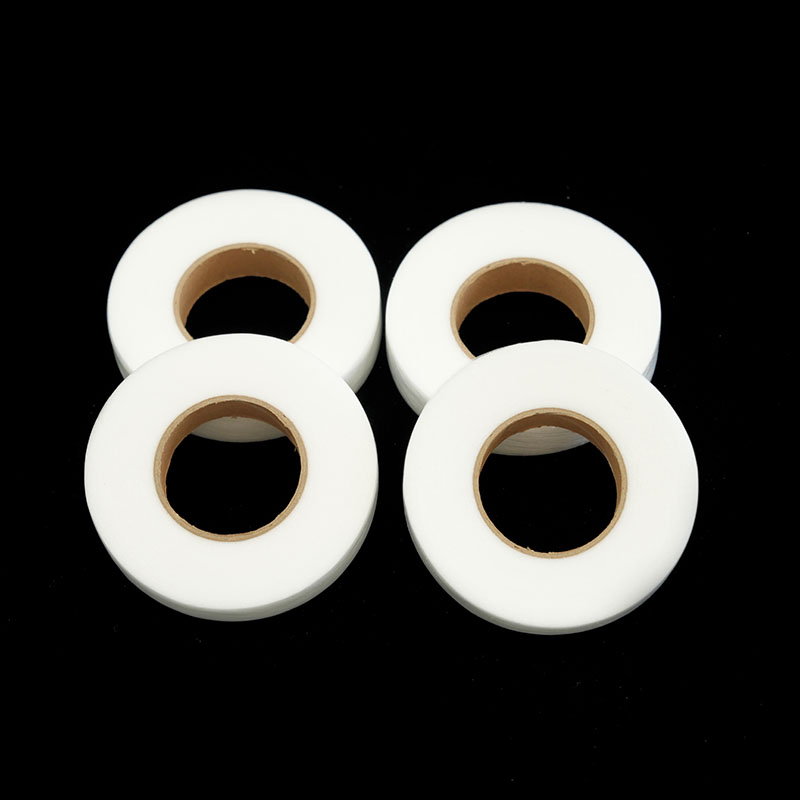 PA-Schmelzklebstoff-Web-Mesh-Folienserie Diese PA-Webserie umfasst Schnittscheiben- und Rollenformate sowie Optionen für Schmelzpunkt, Flächengewicht, Maschenmuster und Breite für Textil-, Schuh-, Automobil- und Möbelverklebungen. Produkt anzeigen →
Die körperliche Verfassung ist genauso wichtig wie die Familie. Das gleiche Copolyamid kann als Film, Netzgewebe oder Pulver geliefert werden. Folien eignen sich für die Flachlaminierung, Bahnen für poröse oder atmungsaktive Schichten und Pulver für dreidimensionale Teile, Punktverklebungen und Prozesse, bei denen der Klebstoff vor der Wärmeeinwirkung auf eine Oberfläche gestreut wird.
Polarität und Oberflächenenergie: Warum Bindungen im ersten Meter versagen
Die Haftung beginnt mit der Benetzung, und die Benetzung ist eine Polaritätsfrage. Eine Schmelze breitet sich nur auf einer Oberfläche aus, die sie anzieht.
| Substrat | Oberflächencharakter | Bevorzugte Chemie | Praktischer Hinweis |
|---|---|---|---|
| Papier und Karton | Polar, hohe Oberflächenenergie | EVA, PES | Schnellster und kostengünstigster Verbindungsweg; Die offene Zeit ist die Hauptvariable |
| PET-Folie | Mäßig polar | PES, Copolyester | Achten Sie auf Schrumpfung und Spannung bei höheren Anwendungstemperaturen |
| Polypropylen und Polyethylen | Unpolar, etwa 30 mN/m | PO oder polarer Klebstoff mit Koronabehandlung | Unbehandeltes PP weist eine polare Schmelze ab, egal wie heiß sie ist |
| Weich-PVC | Polarer, aber migrierender Weichmacher | PA | Weichmacher erweichen EVA-Verbindungen über Monate, nicht über Tage |
| Stahl und Aluminium | Hohe Oberflächenenergie, Oxidschicht | PES, PA | Sauberkeit ist hier wichtiger als Chemie |
| Baumwoll- und Polyestergewebe | Polar, porös | PES, PA, TPU | Pulverqualitäten dringen in das Gewebe ein; Folien können die Klebefuge zerstören |
Wenn ein Lieferant die Maschine für eine schwache Verbindung verantwortlich macht, stellt sich zunächst die Frage, ob die Schmelze tatsächlich die Oberfläche benetzt. Ein Kontaktwinkel, den Sie mit einem Tropfen geschmolzenen Klebstoffs auf dem realen Untergrund sehen können, sagt Ihnen mehr als jede Viskositätszahl. Die gleiche polare Chemie, die Polyester-basierte Systeme auf Textilien zuverlässig macht, erklärt auch, warum Verpackungsanwendungen selten etwas Exotischeres als EVA benötigen.
 PES-Schmelzklebstoffpulver für Textilien und Verbundwerkstoffe Copolyester-Schmelzklebstoffpulver für Textilien, Automobilinnenräume, Filter, Schuhmaterialien und Beschichtungen, geeignet für poröse oder unregelmäßige Teile, bei denen eine hitzeaktivierte Verbindung erforderlich ist. Produkt anzeigen →
Poröse und unregelmäßige Teile sind bei Pulvern die Ausnahme. Ein auf einen Schaumstoff, ein Filtermedium oder eine geformte Innenverkleidung gestreutes Copolyesterpulver kann nach dem Zusammenbau durch Hitze aktiviert werden, was bei einer bereits auf einer Trennfolie fixierten Folie nicht möglich ist.
Schmelzviskosität, Molekulargewicht und offene Zeit
Die Viskosität bei der Anwendungstemperatur, nicht bei Raumtemperatur, ist der Wert, der Ihre Liniengeschwindigkeit bestimmt.
Die Molekulargewichtsverteilung steuert, wie stark die Viskosität beim Erhitzen des Topfes abfällt. Eine enge Verteilung führt zu einem stabilen, vorhersagbaren Schmelzen und einem schärferen Abbinden; eine breite Variante ist günstiger in der Herstellung, verhält sich aber bei 150 °C und bei 180 °C unterschiedlich. Wachs senkt die Viskosität, ohne das Molekulargewicht zu erhöhen, weshalb wachsreiche Formulierungen schnell laufen und im Heißbetrieb frühzeitig versagen. Klebrigmachendes Harz sorgt für Halt, während die Schmelze noch offen ist, sodass die Verbindung hält, bevor die Presse schließt.
- Eine höhere Anwendungstemperatur verringert immer die Viskosität; es verbessert niemals die Hitzebeständigkeit.
- Die offene Zeit verkürzt sich mit steigender Substrattemperatur, daher sind in einer Werkstatt im kalten Winter und in einer Werkstatt im heißen Sommer unterschiedliche Leitungseinstellungen erforderlich.
- Die Heißklebrigkeit und nicht die endgültige Schälfestigkeit entscheidet darüber, ob ein Schnelllaminator die Spannung frühzeitig lösen kann.
Wenn eine Linie mit einem Produkt, das für 60 m/min ausgelegt ist, nur 30 m/min erreichen kann, liegt das Problem normalerweise an der Wärmekapazität des Untergrunds und nicht am Klebstoff.
Kristallinität, Erweichungspunkt und Hitzebeständigkeit
Die Hitzebeständigkeit beruht auf der Kristallinität und nicht darauf, wie hart sich der Klebstoff bei Raumtemperatur anfühlt.
Amorphe Polymere wie EVA erweichen allmählich und kriechen unter konstanter Belastung, weshalb eine Verbindung, die einen Ofentest bei 70 °C übersteht, im Autoinnenraum über einen Sommer hinweg immer noch durchhängen kann. Halbkristalline Copolyamide und Copolyester behalten ihre Struktur bis zu einem viel schärferen Übergang bei, so dass ein geringfügiger Anstieg des Schmelzpunkts zu einem großen Anstieg der Betriebstemperatur führt. Die Differentialscanningkalorimetrie zeigt dies direkt: Eine einzelne scharfe Endotherme bedeutet einen genau definierten Schmelzbereich, während eine breite Kurve auf eine Mischung schließen lässt, die unvorhersehbar erweicht.
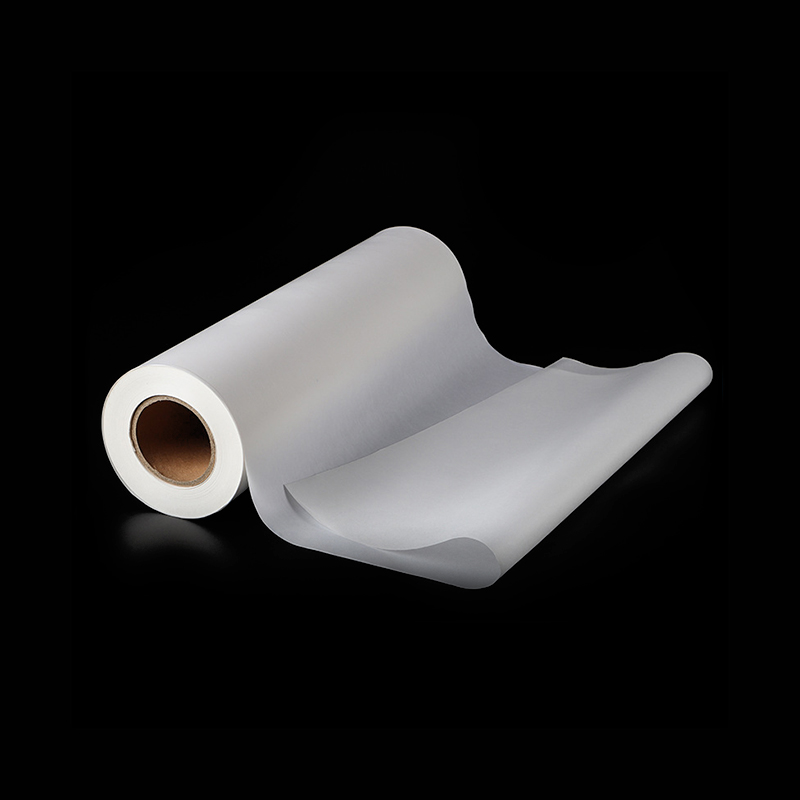
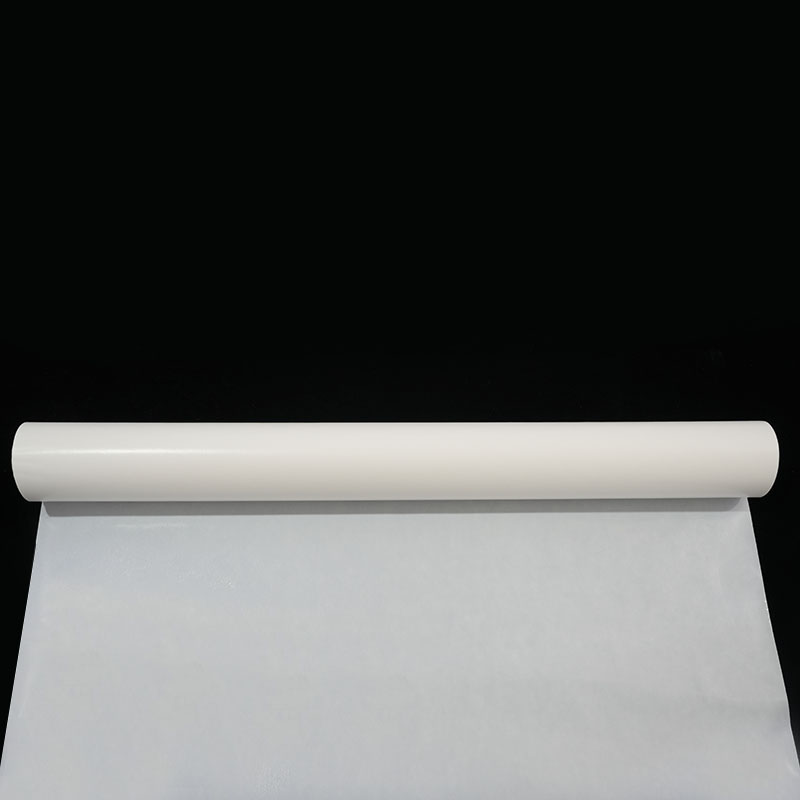
 PES-Schmelzklebefolie mit Trägerpapier Copolyesterfolie mit wärmeaktivierbarem Trennpapier für eine starke Verbindung mit Metall, Kunststoff und Stoff; waschbar, unelastisch und schmelzend bei 120–130°C. Produkt anzeigen →
Bei Laminaten, die Waschen, Bügeln oder Temperaturen im Motorraum überstehen müssen, liegt die praktische Rangfolge bei EVA vor Copolyester und Copolyamid, wobei Polyurethan je nach Formulierung dazwischen liegt. Der Handel ist immer Energie: Jede Erhöhung der Hitzebeständigkeit kostet Topftemperatur, Verweilzeit oder beides.
Thermische Stabilität: Was während einer Acht-Stunden-Schicht passiert
Die Chemie bleibt in Bewegung, nachdem der Klebstoff geschmolzen ist, und daher entstehen die verwirrendsten Mängel.
- Oxidation. Heißes Polymer und Luft bilden Peroxide und gelieren dann. Das Stabilisatorpaket verschafft Zeit; es kauft keine unbegrenzte Zeit.
- Viskositätsdrift. Eine Schmelze, die durch die Schicht dicker wird, verändert das Beschichtungsgewicht und die Eindringtiefe, ohne dass sich die Einstellungen ändern.
- Haut und Saibling. An der Tankwand oder der Düsenlippe verbleibendes Material zersetzt sich schneller und fällt schließlich als harte Partikel in die Klebefuge.
- Rauch und Geruch. Normalerweise ist dies ein Zeichen dafür, dass der Topf heißer wird, als die Rezeptur vorgesehen ist.
Ein einfacher Haltetest klärt die meisten Argumente: Halten Sie eine Probe acht Stunden lang auf Arbeitstemperatur und vergleichen Sie dann Viskosität, Farbe und Hautbildung mit einer frischen Probe. Eine Senkung der Topftemperatur um 10 °C verlängert die Nutzungsdauer oft stärker als jeder Zusatzstoffwechsel.
So spezifizieren Sie einen Schmelzklebstoff ohne Chemieabschluss
Erkundigen Sie sich nach dem Polymertyp, dem Anwendungsfenster und der Offenzeit, bevor Sie nach einem Preis fragen.
- Benennen Sie die Substrate und die Oberflächenbehandlung, die sie erhalten.
- Geben Sie die Betriebstemperatur an, der das fertige Teil ausgesetzt sein wird, einschließlich kurzer Spitzen.
- Geben Sie die Liniengeschwindigkeit, den Pressdruck und die Verweilzeit an.
- Fragen Sie nach der Viskosität bei Ihrer tatsächlichen Anwendungstemperatur, nicht bei einer Referenztemperatur.
- Fordern Sie Schäl- und Scherdaten an, die auf Ihrem Untergrund und nicht auf Stahl gemessen wurden.
- Überprüfen Sie Lagerbedingungen, Haltbarkeit und Feuchtigkeitsempfindlichkeit, insbesondere bei Polyamid- und Polyurethan-Typen.
Testergebnisse auf Stahl oder einem Standard-Testgewebe sagen Ihnen, wie sich das Produkt verhält, nicht wie sich Ihr Produkt verhält. Ein Lieferant, der Versuche mit dem realen Substrat durchführt, wird den begrenzenden Faktor normalerweise schneller identifizieren als ein Laborbericht; Die Variablen, die am wichtigsten sind, werden in dieser Aufschlüsselung der Faktoren, die die Bindungsstärke beeinflussen, besprochen.
Häufig gestellte Fragen
Hat Schmelzklebstoff die gleiche Chemie wie ein Klebestift?
Im Großen und Ganzen ja. Ein Klebestift ist ein Schmelzklebstoff auf EVA-Basis mit einem hohen Wachsanteil, sodass er bei Raumtemperatur steif bleibt. Industriequalitäten nutzen die gleiche Idee mit einer strengeren Kontrolle von Viskosität, offener Zeit und Hitzebeständigkeit.
Warum hält eine Anleihe im Winter und versagt im Sommer?
Weil es sich bei dem Versagen um Kriechen und nicht um Adhäsion handelt. Ein amorphes Polymer wird mit steigender Temperatur allmählich weicher und die Verbindung verformt sich bei konstanter Belastung. Der Übergang zu einem halbkristallinen Copolyamid oder Copolyester erhöht die Temperatur, bei der diese Bewegung beginnt.
Benötigen Schmelzklebstoffe ein Lösungsmittel oder eine Aushärtung?
Nein. Die Verbindung entsteht rein durch Abkühlung, weshalb Hotmelts frei von flüchtigen organischen Verbindungen sind und wieder aufgeschmolzen werden können. Das bedeutet auch, dass die Hitzebeständigkeit niemals das eigene Erweichungsverhalten des Polymers überschreiten kann.
Können zwei Schmelzklebstoffe gemischt werden, um mittlere Eigenschaften zu erzielen?
Selten mit vorhersehbaren Ergebnissen. Zwei Polymere mit unterschiedlicher Polarität und Kristallinität trennen sich normalerweise in Phasen, sodass Sie die Schwächen beider und die Stärken von keinem haben. Ändern Sie stattdessen die Note.
Was bedeutet offene Zeit in der Praxis?
Es ist die Zeit zwischen dem Auftragen und dem letzten Moment, in dem der Klebstoff noch eine Verbindung eingehen kann. Es schrumpft, wenn die Substrat- und Umgebungstemperaturen steigen, sodass eine Einstellung, die im Januar funktioniert, möglicherweise im Juli erneut überprüft werden muss.
Passen Sie zuerst die Polarität an, dann die Viskosität und dann die Hitzebeständigkeit, und die meisten Verbindungsprobleme lassen sich auf eine einzige erkennbare Ursache zurückführen. Führen Sie den Versuch auf dem echten Substrat mit der tatsächlichen Liniengeschwindigkeit durch, wobei der Topf die Temperatur hat, die Sie tatsächlich verwenden werden, und die Chemie hört auf, abstrakt zu sein.
Kontaktieren Sie uns