


Eine geklebte Jackenhülle, die im Labor einen Schältest bei 20 °C besteht, kann nach fünf Wäschen zu Hause immer noch Blasen am Kragen bilden. In den meisten Fabriken wird dieser Fehler der Laminiermaschine, dem Bediener oder dem Stofflieferanten zugeschrieben. Es handelt sich fast immer um eine zu früh getroffene chemische Entscheidung, allein aufgrund des Oberstoffs.
Die kurze Antwort: Wählen Sie einen Schmelzklebstoff für die Textillaminierung, indem Sie fünf Eingaben in einer festen Reihenfolge durchgehen – das zweite Substrat, den Klebstoff, aus dem Ihre Linie tatsächlich laufen kann, das Klebefenster, das der Stoff überstehen kann, die härtesten Bedingungen, denen das fertige Laminat ausgesetzt sein wird, und die Daten, die der Lieferant nachweisen kann. Wenn diese fünf Punkte zusammenpassen, ist ein Klebstoff mittlerer Preisklasse in der Regel besser als ein Premium-Kleber, der auf die falsche Oberfläche aufgetragen wird.
Diese fünf Eingaben sind:
- Substratpaar – womit der Stoff verklebt wird und ob diese Oberfläche beschichtet, laminiert oder behandelt ist.
- Klebeform – Folie, Bahn, Pulver oder Granulat, je nach Auftragungsmethode Ihrer Linie ausgewählt.
- Klebefenster – die Temperatur, den Druck und die Verweilzeit, die Ihr Stoff ohne Schaden verträgt.
- Endnutzungsbedingungen — Waschzyklen, chemische Reinigung, Hitzealterung, Feuchtigkeit und mechanisches Biegen.
- Überprüfbare Daten — Schmelzflussrate, Aktivierungsfenster, Zusatzgewicht und Waschtestergebnisse, keine mündlichen Zusicherungen.
Was ein Schmelzklebstoff für die Textilkaschierung eigentlich ist
Ein Schmelzklebstoff für die Textilkaschierung ist ein zu 100 Prozent festes, lösungsmittelfreies thermoplastisches Polymer, das als Film, Bahn, Pulver oder Granulat geliefert wird und unter Hitze und Druck schmilzt, beide Oberflächen benetzt und beim Abkühlen wieder erstarrt, um die Verbindung zu bilden. Es gibt kein Wasser oder Lösungsmittel zum Trocknen, sodass die Verbindung in Sekunden statt in Stunden entsteht.
Textilien sind ein anspruchsvoller Untergrund für diese Klebstoffklasse, da vier Anforderungen gegeneinander wirken. Die Verbindung muss wiederholtem Waschen standhalten, der Kleber muss jedoch weich genug bleiben, damit das Laminat seinen Fall behält. Es muss Hitze überstehen, doch Elasthan, dünne Strickwaren und PU-Membranen können durch die Temperaturen, die viele Klebstoffe benötigen, beschädigt werden. Es muss zuverlässig haften, aber auf einer 60 g/m²-Beschichtung sind schon ein paar Gramm zusätzlicher Kleber pro Quadratmeter als steifer Fleck sichtbar.
Diese Spannung ist der Grund dafür, dass derselbe Klebstoff selten für zwei verschiedene Textilarbeiten geeignet ist und warum die Auswahl mit der Chemie und nicht mit dem Preis oder der Verfügbarkeit beginnen muss.
Beginnen Sie mit Chemie: EVA, PA, PES oder TPU
Die Chemie und nicht der Preis bestimmt die Leistungsgrenze einer Textilkaschierungsverbindung. Die vier am häufigsten verwendeten Polymerfamilien unterscheiden sich deutlich stärker in der Waschbeständigkeit, dem Griffgefühl und der Aktivierungstemperatur als in den Kosten.
| Chemie | Aktivierungsbereich | Handgefühl | Wasch- und Hitzebeständigkeit | Typische Textilberufe |
|---|---|---|---|---|
| EVA | 70–95 °C | Weich, leicht wachsartig | Mäßig; normalerweise auf Waschgänge bei niedrigen Temperaturen beschränkt | Vliesstoffe, Schaumstoff zu Stoff, temporäres Heften, kostengünstige Einlagestoffe |
| PA (Polyamid) | 110–140 °C | Trocken und flexibel | Gut, inklusive Trockenreinigungszyklen | Oberbekleidungsschalen, beschichtete Stoffe, Lederwaren, Schuhe |
| PES (Copolyester) | 110–150 °C | Knusprig bis mäßig weich | Sehr gute, besonders hydrolysebeständige Typen | Hemdeneinlagen, technische Textilien, Filtermedien, Verpackungen |
| TPU | 100–130 °C | Weich, elastisch, gut erholbar | Gut; bleibt bei niedrigen Temperaturen flexibel | Stretchstoffe, Membranen, elastische Besätze, Sportbekleidung |
Wenn das fertige Produkt häufig gewaschen wird, beginnen Sie mit PES oder PA statt EVA. Wenn sich das Laminat mit dem Kleidungsstück dehnen und erholen muss, beginnen Sie mit TPU. EVA verdient seinen Platz dort, wo die Bindung leicht ist, der Prozess kühl läuft und die Kosten pro Quadratmeter wichtiger sind als die Waschbeständigkeit.
Schritt 1: Definieren Sie das Verbindungspaar, nicht nur den Oberstoff
Das zweite Substrat – Schaumstoff, Membran, Gestrick, Beschichtung oder Folie – entscheidet häufiger über die Chemie als der sichtbare Stoff. Eine Nylonschale, die mit einem dünnen Trikotstoff verbunden ist, verhält sich völlig anders als die gleiche Schale, die mit einem 3 mm PU-Schaum verbunden ist, obwohl der Oberstoff identisch ist.
- Nylon oder Polyester zu Elasthan: Die Verklebung muss sich dehnen, ohne dass die Klebeschicht reißt, daher ist eine weiche, elastische Sorte erforderlich.
- Oberstoff auf PU- oder TPU-Membran: Halten Sie die Aktivierungstemperatur niedrig genug, um die Membran zu schützen, und prüfen Sie, ob Weichmacher wandern.
- Gewebte Schale zum Schaumstoff: erwarten Sie eine dickere Verbindungslinie und ein höheres Zusatzgewicht zur Überbrückung der Schaumoberfläche.
- Beschichteter oder wasserabweisender Stoff zu allem: Die Oberflächenenergie sinkt stark und die Schmelze kann überhaupt nicht benetzt werden.
- Leder oder beschichteter Spalt zum Futter: Die Beständigkeit in der chemischen Reinigung ist in der Regel wichtiger als die Beständigkeit in der Haushaltswäsche.
Wasserabweisende und beschichtete Oberflächen sind die häufigste Ursache für Beschwerden wegen fehlender Haftung. In der Praxis löst ein PA-Typ mit besserem Benetzungsverhalten, aufgetragen nach einer leichten Korona- oder Plasmabehandlung, mehr dieser Fälle als nur eine Erhöhung der Temperatur. Sie können den größeren Satz nachgeschalteter Bindungspaare auf der Abbildung sehen Anwendungen zur Laminierung von Textilgeweben Seite.
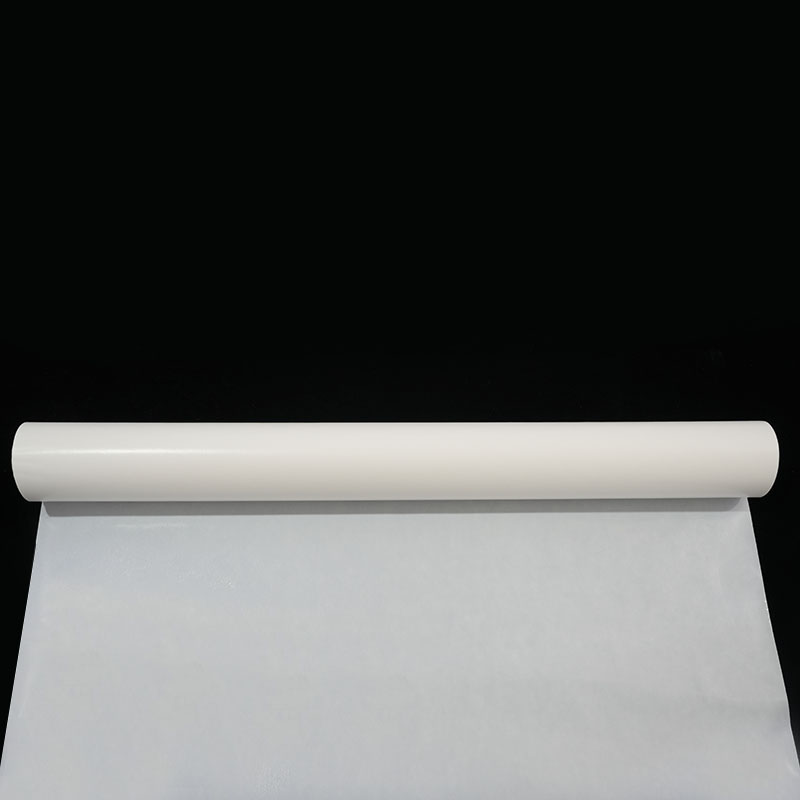
 Hersteller von PA-Schmelzklebstoffbahnen Herkömmliche Schneidscheiben-PA-Schmelzklebstoffbahn Produkteinführung: Herkömmliche Schneidscheiben-PA-Schmelzklebstoffbahn ist ein Schmelzklebstoff zur Herstellung ... Produkt anzeigen →
Schritt 2: Passen Sie die Klebeform an die Laminierungsmethode an
Wählen Sie die Formular aus, die Ihre Linie verarbeiten kann, bevor Sie die Qualität auswählen, denn die Form bestimmt die Abdeckung, die Atmungsaktivität und wie viel Prozesskontrolle Sie benötigen. Eine Folie und ein Pulver aus demselben Polymer sind in der Produktion nicht austauschbar.
| Form | Typische Anwendungsmethode | Zusatzgewicht | Wo es gewinnt |
|---|---|---|---|
| Schmelzfolie, mit oder ohne Trennpapier | Flachbettpresse, kontinuierlicher Kalander, Rollenlaminator | 20–200 g/m² | Vollflächige Verklebung, gleichmäßige Dicke, einfache Prozesskontrolle |
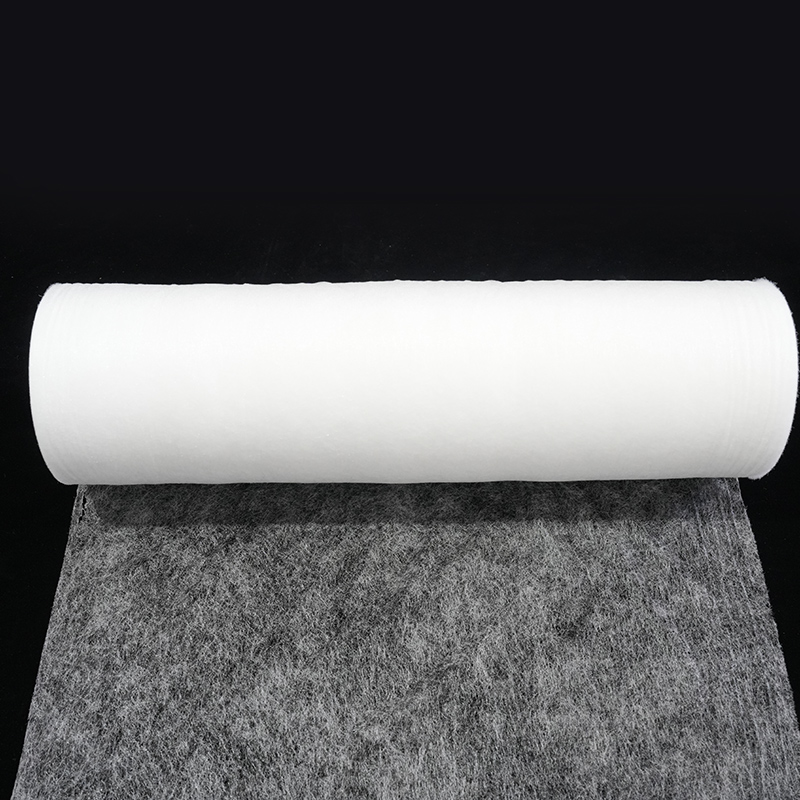
| Hotmelt-Netz (Netz) | Kalander, Heißluftofen, Flachbettpresse | 8–60 g/m² | Atmungsaktive Laminate, weiche Haptik, geringe Auflage, Punktverklebung |
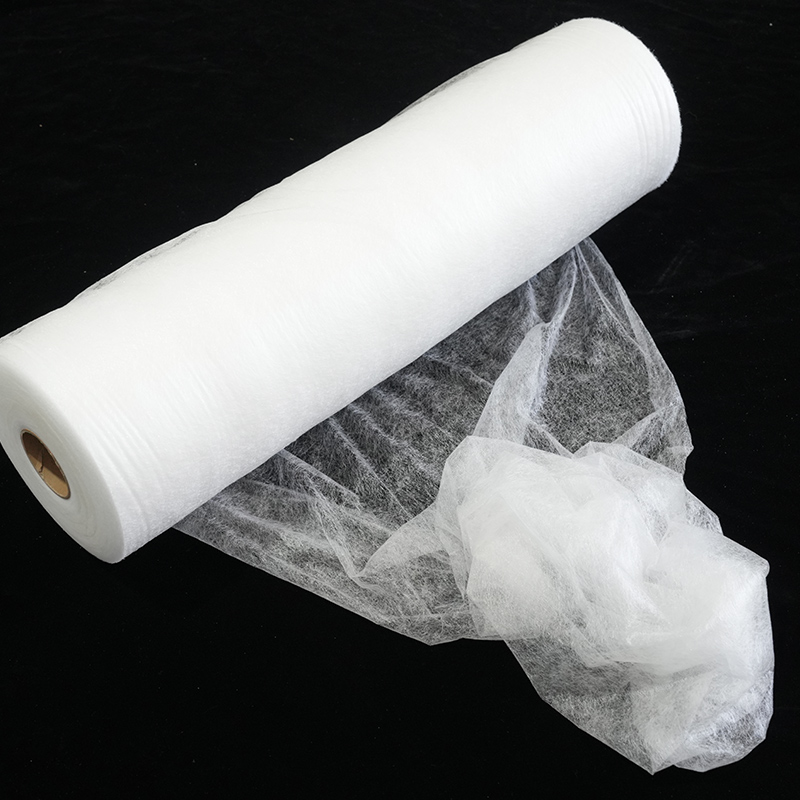
| Schmelzpulver | Streubeschichtung, Pulverpunktdruck | 8–30 g/m² | Keine sichtbare Klebefuge, hohe Atmungsaktivität, Einlageproduktion |
| Granulat und Pellets | Extrusionsbeschichtung, Düsen- und Punktauftrag | Prozessabhängig | Hohe Liniengeschwindigkeiten, strukturierte Punktmuster |
Streupulver ist die übliche Lösung, wenn der Kunde keine Klebelinie sehen oder fühlen kann und das Laminat nach der Verklebung noch atmen muss. Ein Copolyestertyp ist oft der sicherste Ausgangspunkt für gewaschene Einlagen, da er einen geringen Zusatz mit hoher Hydrolysebeständigkeit kombiniert.
 PES-Schmelzklebstoffpulver Produkteinführung: PES-Schmelzklebstoffpulver ist eine neue Art von umweltfreundlichem Polymer-Schmelzklebstoff, der durch Polymerisationsreaktion hergestellt wird. Als P... Produkt anzeigen →
Schritt 3: Legen Sie das Klebefenster um den Stoff herum, nicht um den Kleber
Der Klebstoff sollte sein Aktivierungsfenster bei möglichst kurzer Hitzeeinwirkung auf den Stoff erreichen. Erhöhen Sie die Temperatur nur, bis die Verbindung vollständig ist, und hören Sie dann auf – zusätzliche Hitze bringt nichts und beschädigt Elastan, Membranen und Oberflächen.
- Halten Sie Elastanmischungen und PU-Membranen unter ca. 140 °C, sofern die Klebstoffqualität dies zulässt.
- Typische Flachbetteinstellungen für die Bahnbindung liegen bei 0,2–0,4 MPa (2–4 bar) mit einer Verweildauer von 8–20 Sekunden, angepasst an das Stoffgewicht.
- Achten Sie auf die Toleranz der Walzenoberfläche: Eine Abweichung von mehr als ±5 °C über die Arbeitsbreite führt zu einer schwachen Kante und einer überklebten Kante.
- Erhöhen Sie die Liniengeschwindigkeit, bevor Sie die Temperatur erhöhen, wenn der Ausstoß erhöht werden muss, und überprüfen Sie dann die Schälfestigkeit erneut.
Wenn der Stoff hitzeempfindlich ist, die Verklebung aber dennoch gedehnt werden muss, bietet eine dünne elastische Folie mit Trennpapier mehr Kontrolle als eine schwere Bahn, da die Trennschicht die Handhabung und Positionierung des Klebstoffs ohne vorheriges Ankleben ermöglicht.
 TPU-Schmelzklebefolie mit Trägerpapierelastizität Produkteinführung: Diese TPU-Schmelzklebefolie mit Trägerpapierelastizität verfügt über umweltfreundliche Klebeeigenschaften, die nicht nur eine effiziente ... Produkt anzeigen →
Schritt 4: Unter Endnutzungsbedingungen testen, nicht nur bei Raumtemperatur
Peeling-Daten bei Raumtemperatur sind ein Screening-Instrument, kein Beweis. Eine Note, die auf dem Prüfstand 8 N/25 mm und nach drei Wäschen 1 N/25 mm erreicht, hat versagt, und nur das Waschen zeigt es.
- T-Peel-Tests (zum Beispiel ISO 11339 oder ASTM D1876) bei 23 °C als Basis.
- Wiederholen Sie den Schältest nach fünf Haushaltswäschen bei 40 °C plus Trocknen im Wäschetrockner, was für Bekleidung den realistischen Worst Case darstellt.
- Fügen Sie für Arbeitskleidung, Uniformen und Miettextilien einen Industriewaschgang bei 60 °C hinzu.
- Führen Sie drei Trockenreinigungszyklen durch, in denen das Kleidungsstück oder Accessoire chemisch gereinigt wird.
- Fügen Sie Wärmealterung hinzu – normalerweise 24 Stunden bei 70 °C – für Fahrzeuginnenräume und alle Komponenten, die dem Sonnenlicht ausgesetzt sind.
- Fügen Sie für den Transport und die Lagerung in den Tropen eine Feuchtigkeits- oder Hydrolyseprüfung hinzu.
Wenn die Ergebnisse zwischen Läufen mit denselben Einstellungen variieren, liegt die Ursache normalerweise eher am Prozess als am Polymer. die Faktoren, die die Bindungsstärke beeinflussen Es lohnt sich, sie noch einmal durchzugehen, bevor Sie die Note wechseln.
Schritt 5: Fragen Sie nach Daten, bevor Sie nach dem Preis fragen
Ein Lieferant, der kein Datenblatt mit Schmelzflussrate, Aktivierungsfenster und Waschtestergebnissen senden kann, kostet bei Probeläufen mehr als etwaige Preisunterschiede auf der Rechnung. Fordern Sie Folgendes an, bevor Sie eine Großbestellung aufgeben:
- Schmelzflussrate oder Viskosität bei einer angegebenen Temperatur, sodass Sie den Fluss bei Ihrer Liniengeschwindigkeit vorhersagen können.
- Minimale und maximale Aktivierungstemperatur mit empfohlener Verweilzeit.
- Zusätzlicher Gewichtsbereich mit gemessener Schälfestigkeit an jedem Ende dieses Bereichs.
- Schälfestigkeit vor und nach dem Waschen, mit ausführlicher Beschreibung des Waschgangs.
- Rollen- oder Blattabmessungen, Dickentoleranz und Trennpapierspezifikation.
- Compliance-Dokumente für den Zielmarkt sowie Haltbarkeits- und Lagerbedingungen.
Häufige Fehler bei der Textillaminierung und ihre Ursachen
Die meisten Laminierungsprobleme lassen sich in fünf wiederholbare Muster einteilen, und jedes weist auf eine Entscheidung hin, die in der Auswahlphase und nicht an der Maschine getroffen wurde.
| Misserfolg | Übliche Grundursache | Korrekturmaßnahme |
|---|---|---|
| Delaminierung nach ein paar Wäschen | Bei einem gewaschenen Produkt verwendete Chemie mit geringer Waschbeständigkeit | Wechseln Sie zu einer PES- oder PA-Qualität und testen Sie den Test nach fünf Wäschen erneut |
| Steifes, brettartiges Handgefühl | Zu hohes Zusatzgewicht oder vollflächige Folie, wo eine Bahn funktionieren würde | Zusatzgewicht reduzieren; Wechseln Sie zu einer Web- oder Pulverform |
| Durchschlagen des Klebers ins Gesicht | Viskosität zu niedrig oder Walzendruck zu hoch | Wählen Sie eine Sorte mit höherer Viskosität und senken Sie den Druck |
| Keine Haftung auf beschichtetem oder wasserabweisendem Stoff | Die Oberflächenenergie ist zu niedrig, als dass die Schmelze benetzen könnte | Fügen Sie eine Korona- oder Plasmabehandlung hinzu oder wählen Sie eine Qualität mit besserer Benetzung |
| Rauch, Geruch und instabile Verbindung | Temperaturüberschreitung im Schmelztank, Ofen oder Walze | Verschärfen Sie die Temperaturregelung und vergleichen Sie die Verweilzeit erneut mit der Liniengeschwindigkeit |
Häufig gestellte Fragen
Was ist der beste Schmelzklebstoff für die Textilkaschierung?
Eine einheitliche Bestnote gibt es nicht. PES und PA sind die stärksten allgemeinen Optionen für gewaschene oder chemisch gereinigte Textilien, während TPU der beste Ausgangspunkt ist, wo immer sich das Laminat dehnen und erholen muss. Die richtige Antwort ist die Sorte, die zu Ihrem Substratpaar, Ihrem Klebefenster und Ihren Endanwendungsbedingungen passt.
Kann EVA-Schmelzklebstoff zur Textilkaschierung verwendet werden?
Ja, und es ist oft die wirtschaftlichste Option für Vliesstoffe, Schaum-Stoff-Verklebungen und temporäres Heften. Die Einschränkung liegt in der Haltbarkeit: EVA-Bindungen eignen sich in der Regel eher für Wäsche bei niedrigen Temperaturen und für Produkte mit geringer Beanspruchung als für häufig gewaschene Kleidungsstücke.
Wie viel Kleber benötigt ein Textillaminat?
Genug, um an den Spannungspunkten eine durchgehende Verbindungslinie zu bilden, mehr nicht. Bahnen haben üblicherweise ein Gewicht von 8–60 g/m² und Pulver von 8–30 g/m², während vollflächige Folien bei etwa 20 g/m² beginnen. Eine Erhöhung des Zusatzgewichts erhöht die Schälfestigkeit bis zu einem gewissen Punkt und erhöht dann vor allem die Steifigkeit und die Kosten.
Warum versagt ein laminiertes Textil nach dem Waschen?
Drei Ursachen dominieren: eine Klebstoffchemie mit unzureichender Waschbeständigkeit, Wasser, das durch eine offene Kante in die Klebefuge eindringt, und mechanische Biegung, die eine durch Hitze oder Reinigungsmittel bereits geschwächte Verbindung ermüdet. Die richtige Chemie und eine richtig geschlossene Kante lösen die meisten Fälle.
Können Schmelzklebstoffe beschichtete oder wasserabweisende Stoffe verkleben?
Das ist möglich, aber die Oberfläche braucht normalerweise Hilfe. Wasserabweisende Ausrüstungen und Beschichtungen verringern die Oberflächenenergie, sodass die Schmelze nicht ausnässen kann. Eine Corona- oder Plasmabehandlung, eine geringere Liniengeschwindigkeit zur Verlängerung der Benetzungszeit oder ein Polyamidtyp mit besserem Benetzungsverhalten stellen in der Regel eine zuverlässige Verbindung wieder her.
Bei der Auswahl eines Schmelzklebstoffs für die Textillaminierung müssen die Kandidaten anhand von fünf Fragen der Reihe nach gefiltert werden: Was ist das zweite Substrat, welche Form kann die Linie durchlaufen, welche Hitze kann der Stoff überstehen, welche Bedingungen wird das fertige Produkt erfüllen und welche Testdaten kann der Lieferant vorweisen. Beantworten Sie diese Fragen, bevor der Preis ins Gespräch kommt, und die Probenphase ist kein Ratespiel mehr. Senden Sie Ihr Substratpaar, Ihr Zusatzziel und Ihre Waschanforderung an einen Lieferanten, der sie anhand der gemessenen Werte bestätigt – dieser einzige Schritt verhindert die meisten der oben beschriebenen Fehler.
Kontaktieren Sie uns